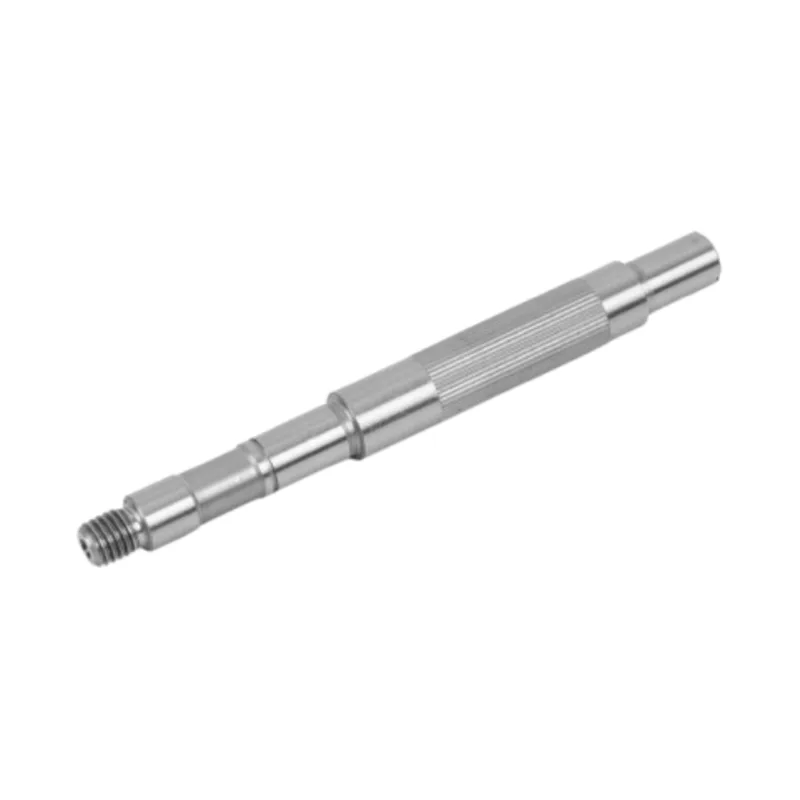
Указание самого низкого значения Ra в общих примечаниях может показаться безопасным. На практике это может скрыть важные поверхности и сделать весь вал более дорогим. В лучшем чертеже отделка определяется тем, что на самом деле выполняет каждая деталь шейки, площадки и привода.

Шероховатость поверхности вала двигателя укажите отдельно для каждой функциональной зоны. Отметьте на чертеже шейки подшипника, контактные площадки уплотнений, ротор или запрессованные седла, а также элементы передачи крутящего момента, а затем придайте каждой зоне необходимую отделку для соответствующей сопрягаемой детали. Сохраняйте диаметр, биение, прямолинейность и цилиндричность как отдельные элементы контроля. В Гуаньшо опубликованные данные о чистоте варьируются от Ra ≤ 0,8 мкм на одном изделии из нержавеющей стали с гладким валом до Ra 0,2–0,4 мкм на высокоскоростном валу и Ra 0,05–0,2 мкм на подшипнике сверхточного вала. Это диапазоны конкретных продуктов, а не одна общая спецификация для каждого вала двигателя.
Символ шероховатости поверхности небольшой, но он может изменить весь производственный маршрут. Это может превратить диаметр, который можно было бы обработать на токарном станке, в операцию шлифования. Также может быть добавлена полировка, еще одна характеристика проверки и дополнительная обработка для защиты поверхности.
Эти затраты оправданы, когда поверхность имеет подшипник, проходит под уплотнением или контролирует точную посадку. Это не добавляет особой ценности разделу оформления, который ничего не касается. Рисунок должен сделать эту разницу очевидной.
Почему одно значение Ra для всего вала обычно является неверной инструкцией
Мы часто видим заметку об общей отделке, помещенную в углу чертежа, в то время как сам вал имеет четыре или пять различных работ по своей длине. Записку легко читать, но сложно изложить разумно. Это относится только к седлам подшипников? Включает ли это пол шпоночного паза? Ожидается ли, что гребень резьбы будет соответствовать тому же значению? А как насчет рельефной канавки, которая существует только для зазора инструмента?
Если ответ «везде», заводу, возможно, придется защитить и обработать поверхности, которые не влияют на сборку. Если ответ «только там, где необходимо», то на чертеже инспектору не указано, где проводить измерения.
Самым дорогим обозначением шероховатости не всегда является наименьшее число. Это число с неясной границей. Прежде чем мы выберем круг, этап полировки или план проверки, мы хотим знать, где начинаются требования, где они заканчиваются и какой сопрягаемый компонент сделал это необходимым.
Лучшим подходом является рассмотрение чистоты поверхности как местного функционального требования. Вал по-прежнему может иметь общую чистовую обработку некритических обработанных участков, но важные зоны получают свою собственную выноску, длину и значение Ra.
Сопоставьте вал с помощью функциональной поверхности
Вал двигателя — это не одна поверхность. Если читать слева направо, он может содержать конец муфты, шейку подшипника, площадку уплотнения, седло ротора, еще одну шейку подшипника и нефункциональное удлинитель. Каждая зона видит разные условия контакта.
Функциональная карта поверхности вала шагового двигателя
Эта карта представляет собой метод спецификации, а не расчет универсального вала. Конечные зоны и значения должны соответствовать сопрягаемым деталям и условиям эксплуатации в фактической сборке.
Подшипниковые шейки
Для шейки подшипника необходима посадка правильного диаметра и поверхность, обеспечивающая постоянный контакт. Шероховатость имеет значение, но полированная шейка с неправильным диаметром или чрезмерным биением по-прежнему является плохой посадкой подшипника. Поместите выноску Ra рядом с журналом и сделайте видимыми элементы управления ее формой и геометрией.
Контактные площадки уплотнения
Здесь следует руководствоваться требованиями поставщика уплотнений. Определите точную ширину контакта, а не наносите отделку на ближайший полный диаметр. Если конструкция уплотнения определяет направление поверхности или дополнительные характеристики текстуры, укажите эти требования также в чертеже. Ra сам по себе не описывает направление меток обработки.
Ротор, шестерня, шкив и седла муфты
Эти интерфейсы часто зависят от посадки, передачи крутящего момента и выравнивания. Низкий Ra может способствовать сборке, но не гарантирует соосность и не предотвращает неправильную запрессовку. Начните с того, как компонент расположен и загружен, а затем решите, какой объем отделки действительно необходим.
Шпоночные и шлицевые боковые поверхности
Для характеристик привода профиль, положение и распределение нагрузки могут иметь большее значение, чем просто визуально яркая поверхность. Например, в текущей статье Гуаншо о процессе дается Ra ≤ 0,8–1,6 мкм для эвольвентных шлицевых боковых поверхностей зубьев вместе с раздельным контролем симметрии и ошибки деления. Это правильный узор: отделка и геометрия связаны, но не взаимозаменяемы.
Что Guanshuo в настоящее время публикует на своих страницах вала
На нашем веб-сайте показано, почему один «стандартный вал двигателя Ra» не является полезным ответом. На разных страницах продуктов указаны разные уровни отделки, поскольку их применение и классы точности различаются. В таблице ниже эти разбросанные значения собраны в одном представлении.
| Текущая страница Гуаньшо | Опубликованная шероховатость поверхности | Связанные опубликованные элементы управления | Как прочитать значение |
|---|---|---|---|
| Гладкий вал двигателя из нержавеющей стали | Ra ≤ 0,8 мкм | Прямолинейность ≤ 0,03 мм; соосность ≤ 0,02 мм; округлость ≤ 0,01 мм; цилиндричность ≤ 0,02 мм | Спецификация уровня продукта для этой страницы с гладким стержнем из нержавеющей стали, а не значение по умолчанию для всех деталей из нержавеющей стали. |
| Прецизионное шлифование гладких валов двигателей | Ra ≤ 0,4 мкм | Точность размеров IT5–IT6; прямолинейность ≤ 0,01 мм | Опубликованная возможность прецизионной шлифовки гладкого вала связана с шлифовкой и проверкой. |
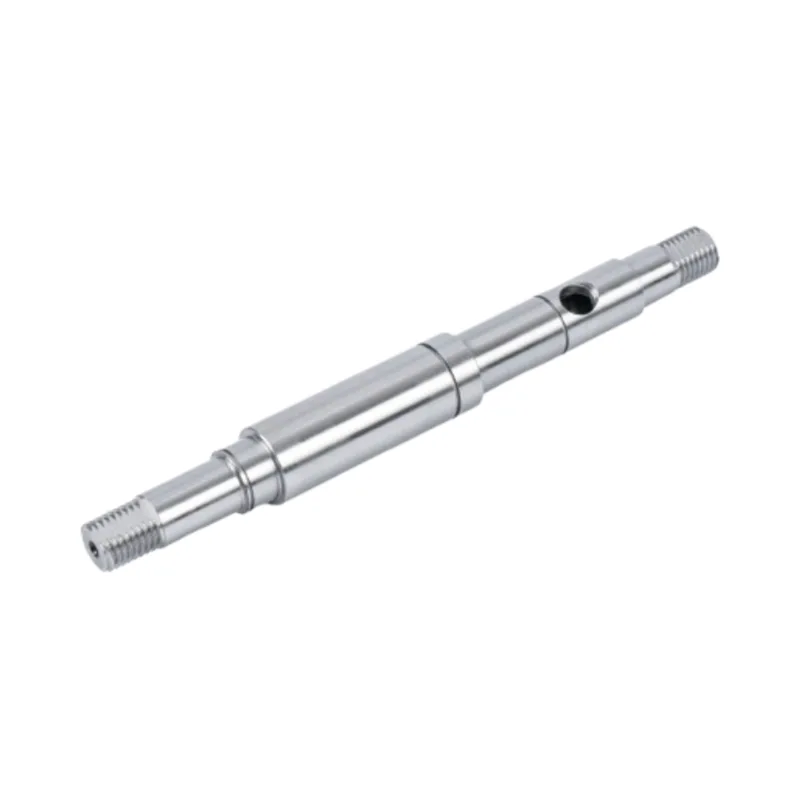
| Вал ступенчатого двигателя | Часто Ra 0,4 мкм или ниже на шпоночных подшипниках и уплотнительных поверхностях. | Акцент на странице сделан на монтаже различных диаметров и взаимосвязях элементов. | Формулировка местная: чистовой обработке подвергаются критические зоны подшипников и уплотнений, а не весь ступенчатый вал автоматически. |
| Высокоскоростной вал двигателя | Ra 0,2–0,4 мкм | Внешний диаметр h6/h5; биение вала ≤ 0,001–0,003 мм | Ассортимент высокоскоростной продукции, в котором отделка сочетается с жесткой рабочей геометрией. |
| Сверхточный вал двигателя | Ra 0,05–0,2 мкм в положении подшипника | Внешний диаметр h5; соосность ≤ 0,002 мм; радиальное биение ≤ 0,003 мм | Самый узкий опубликованный диапазон в этом сравнении. Он четко привязан к положению подшипника сверхточного изделия. |
Дело в том, что шероховатость относится к классу изделия и функциональной поверхности. Копирование Ra 0,05–0,2 мкм из сверхточного положения подшипника на обычный диаметр зазора изменило бы процесс и нагрузку на проверку, не доказав преимуществ при сборке.

Что контролирует Ра, и что он не может контролировать
Ra — среднее арифметическое отклонений по высоте измеренного профиля поверхности. Это полезно, поскольку сокращает сложную трассировку до сопоставимого числа. Это удобство также является его слабостью. Две поверхности могут иметь одно и то же значение Ra, но при этом иметь разные формы пиков, расстояние между ними или направление меток обработки.
Для чертежа вала двигателя представьте Ra как одного из элементов набора управления. Он описывает тонкую текстуру. Он не говорит нам, правильный ли диаметр, круглая ли шейка или два седла подшипника вращаются вокруг одной оси.
| Контроль | Вопрос, на который он отвечает | Что это не доказывает | Заводская проверка |
|---|---|---|---|
| Шероховатость поверхности (Ra) | Насколько велики средние мелкие отклонения профиля? | Диаметр, округлость, направление укладки или соответствие другому журналу | Прибор для измерения шероховатости поверхности в определенной зоне |
| Диаметр и посадка | Будет ли вал собран с ответным отверстием так, как предполагалось? | Вращается ли поверхность относительно рабочей оси | Измерение размеров с помощью оборудования, соответствующего допуску |
| Округлость/цилиндричность | Форма журнала круглая и однородная по длине? | Его связь с выносным подшипником или элементом привода. | Измерение цилиндрическости |
| Закончиться | Насколько изменяется контролируемая поверхность при вращении вокруг базовой оси? | Микроскопическая текстура поверхности | Вращательное измерение относительно базовой точки чертежа |
| Прямолинейность | Остается ли вал или производная от него линия в пределах разрешенной зоны прямолинейности? | Локальная шероховатость или окончательная посадка сопряжения | Метод выбран для указанного признака и допуска. |
Это различие предотвращает распространенную ошибку при покупке: одобрение блестящего образца при неправильном соотношении характеристик. Внешний вид может быть полезен, но чертежи и результаты проверки должны описывать функцию.
Заводской рабочий процесс настройки чертежа
Когда значение Ra еще не установлено, мы не будем начинать с открытия финишного графика. Начнем со сборки. Приведенная ниже последовательность превращает расплывчатый запрос на «гладкий вал» в требования, которым могут следовать как производство, так и проверка.
От соединительного компонента до измеримой отделки
Порядок имеет значение. Финишная цель без определенной функциональной зоны или точки измерения все еще является неполной.
1. Отметьте, что касается вала.
Перечислите сопрягаемые детали каждого диаметра. Внутреннее кольцо подшипника, динамическое уплотнение, пакет роторов и свободный зазор не требуют от металла одного и того же. Если сопрягаемая часть неизвестна, отметьте это требование для проверки, а не заимствуйте наименьшее значение Ra в другом месте чертежа.
2. Установите рабочую ось и установите
Выберите точку отсчета, которая представляет, как вращается вал в двигателе. Затем проведите критические журналы по этой оси. Здесь на чертеже учитываются допуск на диаметр, биение и цилиндричность. Грубость должна поддерживать эти требования, а не заменять их.
3. Применить Ra к ограниченной длине.
Покажите точный журнал или свяжитесь с землей. На ступенчатом валу лидер может указывать на один диаметр определенной длины. Для короткой дорожки уплотнения внутри более длинного диаметра грунта определите зону контакта уплотнения отдельно, если требования к ее отделке отличаются.
4. Просмотрите процесс перед замораживанием значения.
Практический вопрос заключается в том, могут ли указанный материал, твердость, геометрия и количество следовать стабильному маршруту чистовой обработки. Если вал подвергается термической обработке, после закалки обычно следует чистовая шлифовка, чтобы можно было устранить перемещение, вызванное термообработкой, и установить окончательный размер и поверхность.
5. Сделайте принятие недвусмысленным
Определитесь, где будет сниматься след шероховатости и какая документация необходима для заказа. Поставщик и покупатель не должны обнаружить при окончательной проверке, что они по-разному интерпретировали зону измерения.
Сопоставьте отделку с реалистичным маршрутом процесса
Качество поверхности не зависит от одной настройки машины в отдельности. Состояние материала, припуск на токарную обработку, перемещение при термообработке, настройка шлифования, состояние круга, охлаждающая жидкость и обработка - все это влияет на конечную поверхность. Чем ближе цель, тем больше весь маршрут должен ее поддерживать.
Нашпрецизионный процесс обработки валовместа шлифовки после термообработки. Такой порядок позволяет на заключительной операции корректировать размер и поверхность после затвердевания. Для прецизионно отшлифованных гладких валов двигателей на текущей странице продукта указаны IT5–IT6, прямолинейность ≤ 0,01 мм и Ra ≤ 0,4 мкм. Эти значения поставляются в виде набора, а не как три несвязанные требования к отделке.
| Этап процесса | Его работа на валу | Решение, влияющее на шероховатость | Распространенное недоразумение |
|---|---|---|---|
| токарная обработка с ЧПУ | Создает основные диаметры, уступы и состояние заготовки. | Оставьте подходящий запас в критических зонах, которые будут отшлифованы позже. | Ожидается, что точный визуальный проход заменит весь окончательный геометрический контроль. |
| Термическая обработка | Обеспечивает необходимую твердость или механическое состояние. | Разрешить движение до того, как будет завершен последний журнал. | Сначала обработать критический диаметр и предположить, что закалка не сдвинет его с места. |
| Круглое шлифование | Дорабатывает выбранные шейки и их соотношение с осью вала. | Выбирайте его там, где ступенчатая геометрия и отдельные функциональные диаметры должны оставаться связанными. | Выбор процесса только по значению Ra |
| Бесцентровое шлифование | Эффективно обрабатывает непрерывные наружные диаметры без центральных отверстий. | Используйте его там, где геометрия и стратегия базовых данных подходят для бесцентровой поддержки. | Предполагая, что каждый многоступенчатый вал может проходить через одну и ту же установку. |
| Ультрафинишная обработка/полировка | Дальнейшее усовершенствование поверхности, когда этого требуют функциональные требования. | Примените его локально и защитите уже установленную геометрию. | Использование полировки для восстановления диаметра, округлости или биения. |
Если на одном рисунке будет показано самое узкое Ra на каждой повернутой поверхности, мы зададимся вопросом, какие зоны на самом деле сопрягаются. Это не попытка снизить качество. Именно так мы держим важные шейки на контролируемом маршруте, не добавляя отделочных работ к резьбе, рельефам и диаметрам зазоров, которые не могут улучшить производительность двигателя.
Сделайте выноску шероховатости доступной для проверки
Хорошая спецификация подсказывает инспектору, где разместить прибор. «Ra 0,4» в общем примечании на это не отвечает. «Ra ≤ 0,4 мкм на цапфе подшипника ØD для длины L». Фактические символы и размеры должны соответствовать стандарту чертежей, используемому покупателем.
На текущей странице завода Guansho перечислены датчики качества поверхности, датчики цилиндричности, двухмерные проекторы, твердомеры и центры тестирования зубчатых колес. Каждый инструмент отвечает на отдельный вопрос. Измеритель качества поверхности проверяет Ra. Оборудование цилиндричности проверяет форму и связанную с ней геометрию вращения. Проектор поддерживает профили и размеры элементов. Полный план проверки направляет каждое требование на правильный инструмент.
Для каждого критического обозначения Ra определите поверхность, ее осевую длину и любые исключенные канавки или края. Если направление измерений, план отбора проб или полный отчет имеют значение для вашего процесса приемки, согласуйте их до начала производства, а не добавляйте их после того, как детали будут готовы.

Пять ошибок в рисовании, которые мы исправим перед началом производства
1. Самый низкий Ra отображается только в основной надписи.
Мы хотели бы спросить, относится ли это ко всей части или только к критическим журналам. Исправление состоит в том, чтобы сохранить реалистичную общую отделку и добавить локальные выноски там, где сборке требуется больше.
2. Шея подшипника имеет Ra, но не подходит.
Отделка не может сказать нам, как будет собираться подшипник. Добавьте допуск на диаметр или требование посадки и соответствующее геометрическое соотношение.
3. Территория тюленей не имеет четкой границы.
Шлифовщику и инспектору необходимо знать фактическую длину контакта. Отметьте площадку, затем сохраните отделку и все требования к направлению из выбранной конструкции уплотнения.
4. Ожидается, что полировка устранит биение.
Полировка может улучшить текстуру. Это не создает недостающих связей между двумя журналами. Биение должно быть заложено в исходную точку, настройку, маршрут шлифования и план проверки.
5. Значение страницы продукта копируется без содержания продукта.
Ra 0,05–0,2 мкм указан на нашей странице сверхточного вала для определения положения подшипника. Это не должно становиться примечанием по умолчанию в каждом запросе на предложение по валу. Начните с необходимости сборки, а затем используйте соответствующие возможности продукта в качестве технико-экономического обоснования.
Контрольный список запроса цен на обработку поверхности вала двигателя
Чистый запрос предложения дает заводу достаточно информации, чтобы оценить процесс, а не только металлическую форму. Прежде чем отправлять чертеж вала двигателя, проверьте следующие моменты.
- Указываются марка материала и условия термообработки.
- Идентифицированы зоны подшипника, уплотнения, ротора, шестерни, шкива и муфты.
- Каждая критическая поверхность имеет четкий диаметр, осевую границу и значение Ra.
- На чертеже видны необходимые посадки и опорные точки.
- Биение, прямолинейность, округлость или цилиндричность указываются там, где этого требует функция.
- Детали поверхности уплотнения соответствуют выбранному уплотнению или требованиям системы.
- Нефункциональные зоны не случайно доведены до максимально плотной локальной отделки.
- Включены количество, этап отбора проб и ожидаемые результаты инспекционного отчета.
- Любая защищенная или критичная к внешнему виду поверхность маркируется для транспортировки и упаковки.
Если чертеж все еще находится на стадии концепции, отправьте вместе с ним информацию о сопряженных деталях. Мы можем просмотреть, какие зоны логически требуют точения, шлифования или дальнейшей отделки, а затем ответить на вопросы, прежде чем цена будет построена на неправильной интерпретации.
Часто задаваемые вопросы
Какова типичная шероховатость поверхности вала двигателя?
Не существует единого значения Ra для каждого вала двигателя или каждой поверхности на одном валу. На текущих страницах продукции Guansho указано Ra ≤ 0,8 мкм для изделий с гладким валом из нержавеющей стали, Ra ≤ 0,4 мкм для гладких валов с прецизионной шлифовкой, Ra 0,2–0,4 мкм для высокоскоростного вала и Ra 0,05–0,2 мкм в положении подшипника сверхточного вала. Выберите значение из сопрягаемой детали, скорости, посадки и функциональной поверхности, а не копируйте наименьшее число.
Должен ли весь вал двигателя иметь одинаковое значение Ra?
Обычно нет. Шеи подшипников, уплотнительные площадки, седла ротора и элементы привода выполняют различные функции. Обозначьте критические зоны локальными обозначениями отделки поверхности и используйте практичную общую отделку для нефункциональных зон. Это сохранит четкость чертежа и позволит избежать платы за точность там, где она не помогает при сборке.
Означает ли более низкое значение Ra, что вал имеет лучшее качество?
Только в том случае, если меньшая шероховатость соответствует задаче и остальная геометрия правильная. Ra не доказывает диаметр, округлость, цилиндричность, прямолинейность или биение. Высококачественный вал должен соответствовать всем функциональным характеристикам; наименьший показатель чистоты поверхности сам по себе не делает его лучше.
Может ли полировка исправить биение вала или установить неправильный подшипник?
Нет. Полировка может улучшить текстуру поверхности, но она не заменяет контроль диаметра и геометрии. Посадка и биение подшипника должны быть установлены с помощью данных обработки, последовательности процесса, настройки шлифования и соответствующего контроля.
Какая информация должна сопровождать выноску Ra вала двигателя?
Определите точную поверхность и осевую длину, затем укажите посадку сопряжения, базовую точку и соответствующие геометрические элементы управления. Для поверхностей уплотнения добавьте любое требование к направлению поверхности или текстуре из выбранной конструкции уплотнения. Также укажите требования к отчету об инспекции или отбору образцов, если они влияют на приемку заказа.
Отправьте нам чертеж вала, а не только мишень Ra.
Пометьте подшипники, уплотнения и посадочные поверхности, если они не очевидны. Производственная группа Guanshuo может просмотреть функциональные зоны, маршрут шлифования и точки проверки перед составлением предложения.
Запросить проверку чертежа