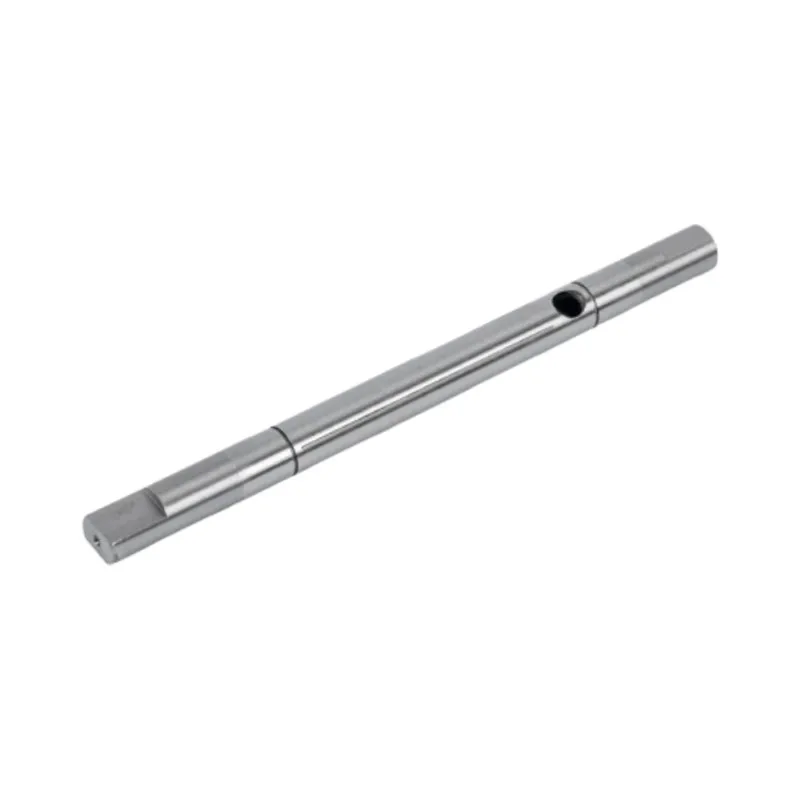
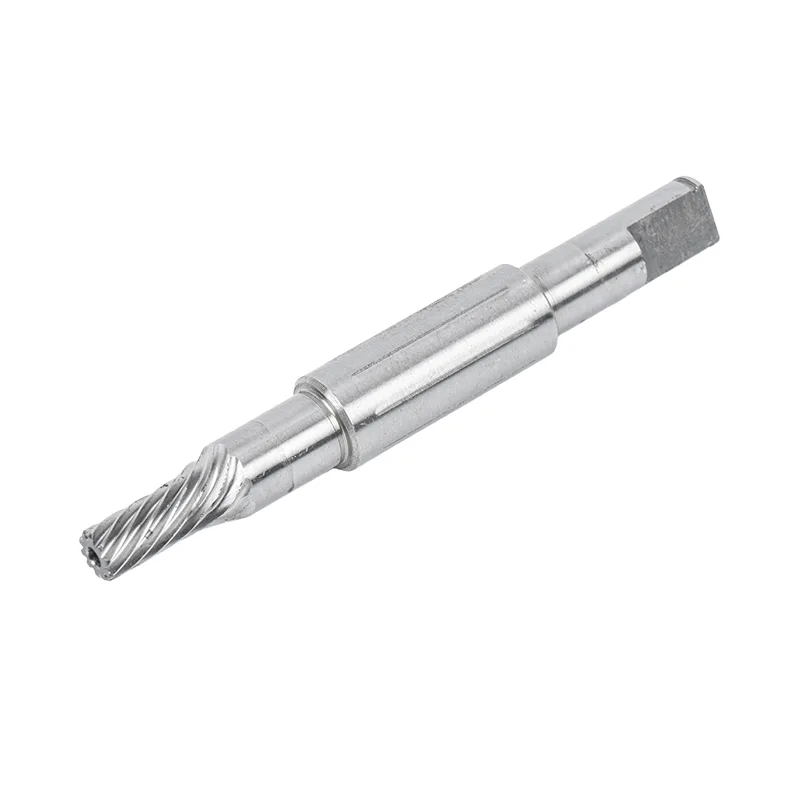
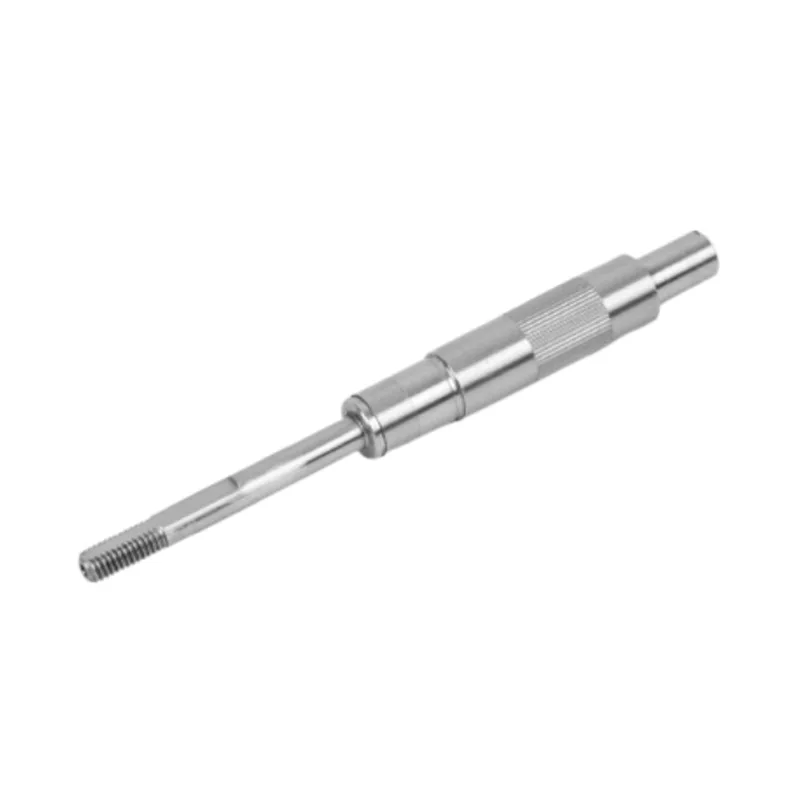
Механическая обработка валов — это процесс превращения необработанного прутка в готовый вал путем резки, фрезерования, шлифования и термообработки. В прецизионных деталях — скажем, валу двигателя или насоса — диаметр обычно выдерживается в пределах диапазона IT5–IT6 с шлифовкой до Ra 0,4 мкм. Какие процессы вы используете и в каком порядке, зависит от материала, геометрии и того, насколько плотным должно быть биение.
Двигатель хорош настолько, насколько хорош вал, проходящий через его середину. Если этот вал выбьется на несколько микрон, вы почувствуете это повсюду — как вибрацию, как шум, как подшипники, которые изнашиваются на несколько месяцев раньше. Поэтомуобработка валанаходится в центре того, что мы делаем. Уже более десяти лет мы превращаем прутковые заготовки в валы, сохраняющие допуски под нагрузкой, для приводных двигателей электромобилей, линий автоматизации и бытовой техники, поставляемых в более чем сорок стран.
В этом руководстве рассказывается, как на самом деле изготавливается прецизионный вал: этапы обработки по порядку, допуски, о которых стоит спорить, материалы и как отличить способного партнера по обработке от просто дешевого.

Что такое обработка валов?
Обработка валов является субтрактивным процессом. Вы начинаете с круглого прутка и удаляете металл до тех пор, пока то, что останется, не будет соответствовать чертежу — нужные диаметры, правильная длина, шпоночный паз здесь, резьба там, все в пределах допуска. Ничего не добавляется; точность достигается исключительно за счет отбора материала в нужных местах.
Причина, по которой он получил собственное название, а не смешивается с общей «механической обработкой», заключается в том, что вал вращается. Кронштейн может отклоняться на десятую долю миллиметра, и никто этого не заметит. Вал, вращающийся со скоростью несколько тысяч об/мин, не может. Концентричность, прямолинейность и качество поверхности напрямую влияют на то, насколько тихо и долго будет работать готовая сборка. Прецизионная обработка валов на самом деле заключается в контроле этих трех факторов по всей длине детали.
Процесс обработки вала, шаг за шагом
Не бывает двух одинаковых работ, но прецизионный вал обычно движется по цеху примерно в таком порядке. Последовательность имеет такое же значение, как и отдельные операции: отшлифуйте, прежде чем затвердеть, и тепло выведет деталь за пределы допуска.
Выбор материала и обрезкаПруток выбирается с учетом нагрузки и окружающей среды, затем обрезается по длине с добавлением небольшого количества материала для облицовки и шлифования.Грубая токарная обработкаНа токарном станке с ЧПУ пруток доводят до готовой формы, оставляя на критических диаметрах несколько десятых долей миллиметра для последующей зачистки шлифовальным станком.
Сверление или растачиваниеТолько для полых валов — отверстие просверливается или сверлится ружьем по центру до того, как будет закончена внешняя поверхность.
ФрезерованиеШпоночные канавки, лыски, шлицы и поперечные отверстия вырезаются на фрезерном или токарно-фрезерном станке, пока деталь еще мягкая и с ней легко работать.
Термическая обработкаВал подвергается закалке — обычно закалке и отпуску, иногда индукционной закалке шеек подшипников — для повышения прочности и износостойкости.
Завершить шлифовкуКруглое или бесцентровое шлифование доводит рабочий диаметр до конечного размера и чистоты поверхности, исправляя любые искажения, возникающие в результате термообработки.
ИнспекцияПеред отправкой изделия диаметры, биение, концентричность и шероховатость поверхности проверяются по чертежу.
Маркировка и упаковкаАнтикоррозионная обработка, лазерная маркировка, где это необходимо, затем упаковка, защищающая отшлифованные поверхности при транспортировке.
- Почему порядок фиксирован:закалка немного коробит вал — это физика, а не дефект. Оставляем финишную шлифовку допослеТермическая обработка — это то, как вы получаете твердую, износостойкую деталь, которая остается совершенно прямой. Мастерские, которые сначала шлифуют, а потом закаляют корабельные валы, которые прекрасно измеряют на бумаге и вибрируют в полевых условиях.
Основные процессы: точение, фрезерование и шлифование.
Большую часть работы на валу выполняют три семейства. Токарная обработка определяет круглый профиль, фрезерование добавляет детали, а шлифование обеспечивает точность. Вот как они сравниваются на типичной работе.
| Процесс | Что он делает на валу | Лучше всего подходит для | Типичная точность |
|---|---|---|---|
| токарная обработка с ЧПУ | Вырезает общий круглый профиль, уступы и диаметры из прутка. | Каждый вал, как черновая и получистовая стадия | ±0,02–0,05 мм |
| Фрезерование/токарно-фрезерное | Нарезает шпоночные пазы, лыски, шлицы, поперечные отверстия и резьбу. | Валы с приводными элементами или деталями некруглой формы | В зависимости от функции |
| Круглое шлифование | Финишная обработка журналов между центрами для обеспечения строгой округлости и концентричности. | Ступенчатые и плечевые валы | IT5–IT6, Ra ≤ 0,4 мкм |
| Бесцентровое шлифование | Обработка плоских диаметров на упоре, центральные отверстия не требуются. | Длинные прямые валы в больших объемах | IT5–IT6, Ra ≤ 0,4 мкм |
| Сварка трением | Соединяет два материала встык — например. головка из нержавеющей стали на стальном корпусе | Биметаллические валы, позволяющие сэкономить на дорогостоящем сплаве | Полнопрочный сустав |
Выбор междукруглое и бесцентровое шлифованиеэто тот, который чаще всего сбивает с толку покупателей. Круглое шлифование является более точным из двух для деталей со ступенями, поскольку вал вращается вокруг собственных центральных отверстий. Бесцентровое шлифование отчасти отказывается от позиционного контроля в обмен на скорость, а это именно то, что вам нужно для длинного простого вала, работающего в объеме. На практике мы используем и то, и другое — решает деталь, а не машина.
Материалы, которые мы обрабатываем, и как выбор меняет работу
Материал – это первое решение для любого вала, и он незаметно определяет все после него: как режется деталь, можно ли ее закалить, как она ведет себя в коррозионной или гигиенической среде. Мы обрабатываем углеродистую, легированную и нержавеющую сталь, и выбор правильного семейства зависит от нагрузки, окружающей среды и бюджета.
| Семейство материалов | Общие оценки | Почему вы выбрали бы это |
|---|---|---|
| Среднеуглеродистая сталь | 1045/С45 | Рабочая лошадка. Хорошая прочность, легко поддается механической обработке, требует индукционной закалки — подходит для большинства валов общего назначения при минимальных затратах. |
| Легированная сталь | 40Кр / 4140 | Более высокая прочность и усталостная долговечность, хорошо реагирует на закалку и отпуск. Выбор для нагруженных приводных валов. |
| Нержавеющая сталь | 303/304/316/420 | Коррозия и гигиена. Используется там, где вал подвергается воздействию влаги, химикатов или смывов — пищевые, медицинские, насосы. |
Здесь больше нюансов, чем может вместить одна таблица: выбор сорта, реакция на термообработку и особенности каждой машины. Мы подробно рассмотрели это вкакие материалы используются для валов двигателей, который стоит прочитать, прежде чем завершить работу над рисунком.
Допуски, обработка и биение: важные цифры
Именно здесь обработка валов становится интересной и где цена и качество фактически расходятся. Чертеж, на котором просто написано «поворот по размеру», сильно отличается от чертежа, на котором указаны диаметры IT6 и биение 0,01 мм. Три спецификации несут большую часть веса.
| Спецификация | Что он контролирует | Диапазон прецизионных валов | Стандарт Гуаньшо |
|---|---|---|---|
| Размерный допуск (класс IT) | Насколько каждый диаметр соответствует целевому размеру | IT5–IT7 при беге | ИТ5–ИТ6 |
| Шероховатость поверхности (Ra) | Гладкость шлифовальной шейки влияет на трение и срок службы подшипников. | Ra 0,4–0,8 мкм | Ra ≤ 0,4 мкм |
| Биение/концентричность | Насколько верно вал вращается вокруг своей оси | 0,01–0,02 мм на ключевых шейках | Хранится в журналах по центру |
Несколько слов о том, как их читать. Классы IT берутся из системы допусков ISO — меньшее число означает более узкий диапазон, и каждое снижение класса требует реального времени обработки, поэтому имеет смысл указывать жесткость только там, где деталь действительно нуждается в этом. Ra – средняя шероховатость готовой поверхности; вал, отшлифованный при Ra 0,4 мкм, кажется гладким как стекло и позволяет подшипнику или уплотнению охлаждаться. Биение связывает эти два понятия: это колебание, которое можно увидеть на циферблатном индикаторе при вращении вала, а на вращающейся части часто это единственное число, которое решает, работает ли узел тихо или нет.
Термическая обработка: где вал обретает прочность
Механическая обработка придает валу форму; термическая обработка придает ему основу. Сразу после токарной обработки большинство сталей валов являются относительно мягкими — они подходят для нарезания шпоночных канавок, но не годятся для многих лет реверсивной нагрузки. Термическая обработка исправляет это, изменяя структуру стали, а не ее размеры.
Самый распространенный способ обработки вала — это закалка и отпуск: нагрейте деталь, быстро охладите ее, чтобы полностью закалить, а затем снова отпустите, чтобы обменять немного твердости на ударную вязкость. Там, где только рабочая поверхность должна быть твердой (например, шейка подшипника), индукционная закалка нагревает только эту полосу и делает сердечник жестким. Компромисс всегда один и тот же: более твердый материал противостоит износу, более прочный – сопротивляется растрескиванию, а на этапе закалки вы балансируете эти два фактора.
Термическая обработка также является причиной того, что технологический порядок такой, какой он есть. Поскольку закалка немного деформирует деталь, она принадлежитдофинишная обработка, никогда после. Отшлифуйте вал, затем закалите его, и вы только что уничтожите свою точность.
Контроль качества в торговом зале
Точность, которую невозможно измерить, — это всего лишь надежда. Каждый критический диаметр, биение шпоночных шеек и качество поверхности проверяются по чертежу перед тем, как вал покинет здание. Эта дисциплина проверки является частью того, почему мы обладаем сертификатом ISO 9001 и почему наша работа за эти годы получила 11 выданных патентов.
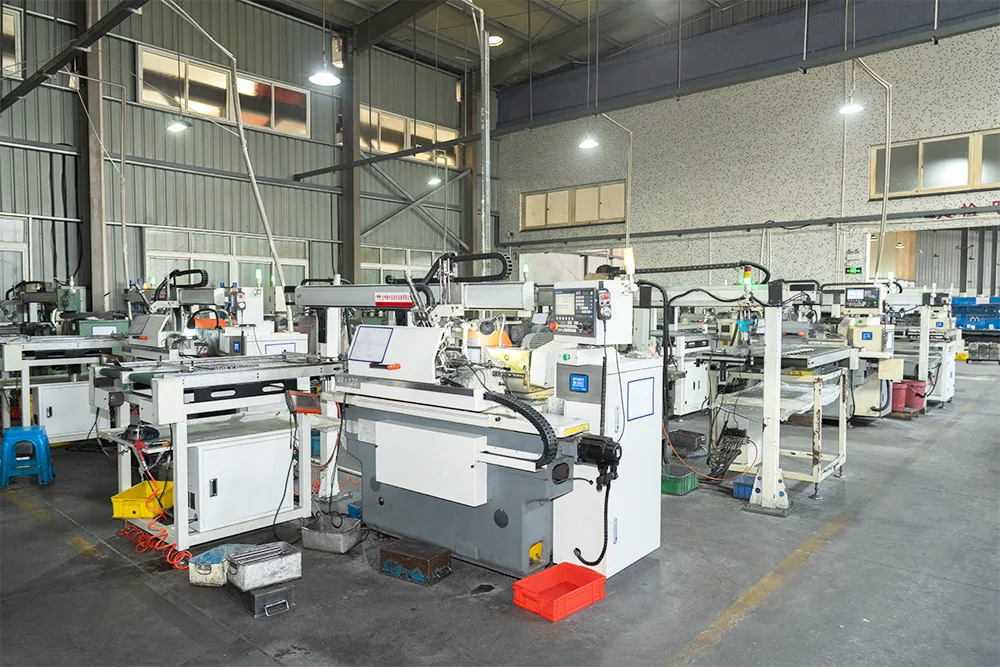
Производительность здесь также имеет значение, поскольку постоянная точность достигается за счет наличия нужного количества станков, а не одного хорошего шлифовального станка и очереди. На нашей линии шлифования установлено 26 цилиндрических шлифовальных станков с ЧПУ и 6 высокоточных бесцентровых шлифовальных станков, что позволяет нам удерживать IT5–IT6 на протяжении всего производственного цикла, а не на одной основной детали. Как национальное высокотехнологичное предприятие, основанное в 2016 году, мы построили цех вокруг одного: валов, размеры которых одинаковы для первой и десятитысячной частей.
Валы, которые мы обрабатываем
Вышеупомянутые процессы объединяются в довольно широкий спектр типов валов. У каждого есть свои собственные морщины, и у каждого есть отдельная страница, если вам нужны подробности.
- Сплошные валы двигателя— базовый уровень, вгладкий, шпоночный паз, шлицевойишагнулформируется в зависимости от способа передачи крутящего момента.
- Полые валы двигателя— просверлено по центру, чтобы уменьшить вес или проложить проводку и охлаждающую жидкость. Видетьсплошные и полые валыкогда каждый имеет смысл.
- Специальные валы— в том числе валы и детали из нержавеющей стали, сваренные трением, для насосов, клапанов и медицинского оборудования.
- Валы общего назначения— для сервоприводов, шаговых двигателей и двигателей бытовой техники, где проверенный стандартный профиль подходит для этой цели.
Как выбрать партнера по обработке валов
Большинство покупателей могут найти кого-нибудь, кто провернет вал. Найти магазин, который будет поддерживать IT6 и биение 0,01 мм для детали номер 5000 и подкрепить это документами, является более трудным поиском. Несколько вещей разделяют эти две вещи.
Сначала спросите о возможности измельчения, а не о токарной обработке — токарная обработка является обычным явлением, а прецизионное шлифование по объему — нет. Спросите, могут ли они показать вам отчет о проверке критического диаметра и как они обращаются с сертификатами на материалы, поскольку вал настолько надежен, насколько надежна сталь, из которой он изготовлен. Спросите, что происходит, когда партия уходит: серьезный поставщик измеряет, корректирует и документирует; более слабый отправляется и надеется. И посмотрите, в чьих двигателях уже работают валы — десятилетие работы в области электромобилей, автоматизации и трансмиссий бытовой техники — это не то, что вы можете подделать в технических характеристиках.
Обработка валов на заказ должна быть именно такой: ваш чертеж, ваши допуски, ваш материал, указанные и изготовленные по спецификации, а не взятые из каталога. Если «нестандартный» поставщик продолжает направлять вас к своим стандартным размерам, это говорит вам кое-что о том, что он на самом деле может обрабатывать.
Есть чертеж вала, который можно процитировать?
Отправьте нам свой 2D-чертеж или образец с разметкой допусков, материала и отделки. Мы вернемся с ценой и, если это поможет, с парой предложений из цеха.
Получить ценовое предложение на обработку валовЧасто задаваемые вопросы
Какой допуск может соблюдаться при обработке валов?
Это зависит от процесса. Черновая токарная обработка позволяет достичь диапазона плюс-минус 0,05 мм, а чистовая шлифовка на прецизионном валу обеспечивает допуски диаметра в диапазоне IT5–IT6 с шероховатостью поверхности до Ra 0,4 мкм. В Guanshuo мы стандартно шлифуем валы двигателей и насосов до этих уровней.
В чем разница между цилиндрическим и бесцентровым шлифованием?
Круглое шлифование удерживает вал между центрами, что обеспечивает превосходную концентричность и подходит для валов со ступенчатыми или буртиками. Бесцентровое шлифование удерживает вал на рабочей опоре и работает быстрее, поэтому подходит для длинных гладких валов в больших объемах. Большинство магазинов, включая нашу, используют оба варианта, в зависимости от детали.
Какой материал лучше всего подходит для обработанного вала?
Не существует единственного лучшего материала. Среднеуглеродистая сталь, такая как 1045, используется для большинства валов общего назначения, легированные стали, такие как 40Cr, выдерживают более высокие нагрузки и хорошо реагируют на закалку, а нержавеющая сталь является выбором, когда важны коррозия или гигиена. Правильный выбор зависит от нагрузки, окружающей среды и стоимости.
Можно ли обрабатывать полые валы?
Да. Полые валы сверлятся или растачиваются в центре, затем обтачиваются и шлифуются, как сплошные валы. Они снижают вес и позволяют прокладывать проводку, охлаждающую жидкость или второй вал через отверстие, что часто встречается в электродвигателях и двигателях автоматизации.
Вы обрабатываете нестандартные валы по чертежам?
Это большая часть нашей работы. Отправьте нам 2D-чертеж или образец с указанием ваших допусков, материала и отделки, и мы предложим его. Мы работаем по вашим спецификациям, а не по фиксированному каталогу.
В каких отраслях используются обработанные вами валы?
Наши валы используются в двигателях новых энергетических транспортных средств, промышленной автоматизации и робототехнике, бытовой технике, насосах и клапанах, а также в медицинском оборудовании — везде, где вращающаяся часть должна оставаться верной под нагрузкой.