Более жесткий допуск не влияет на метод шлифования. Геометрия вала имеет значение. Простой диаметр, который может непрерывно проходить через бесцентровый шлифовальный станок, представляет собой другую проблему производства, чем две опорные шейки, которые должны оставаться концентрическими поперек плеча.

Выбирайте круглое шлифование для ступенчатых, уступов и валов двигателей разного диаметра, когда несколько шеек должны оставаться верными одной оси. Выбирайте бесцентровое шлифование для длинных гладких валов, когда основными требованиями являются постоянный наружный диаметр и эффективный поток партии. В некоторых производственных маршрутах используются оба метода: бесцентровое шлифование эффективно обрабатывает гладкое тело, затем цилиндрическое шлифование завершает критические шейки подшипника или уплотнения относительно оси вала.
Очевидный вопрос покупателя: какой процесс точнее. Одна только толерантность не может ответить на этот вопрос. Оба процесса позволяют производить валы прецизионного диаметра. Полезное различие заключается в том, как удерживается деталь, какие поверхности должны касаться друг друга и может ли геометрия перемещаться через станок без перерывов.
Этот выбор меняет предложение и настройку, а также то, что должен подтверждать отчет об инспекции. Поставщик, выбирающий метод на основе одного диаметра, может упустить функцию, которая фактически управляет узлом двигателя.
Начните с геометрии, а не с числа допуска
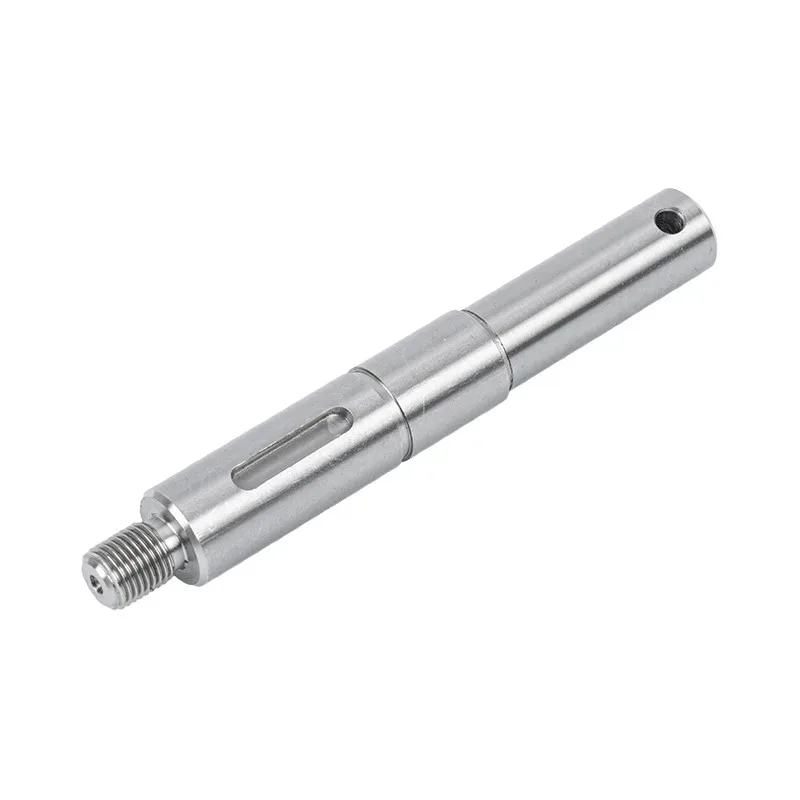
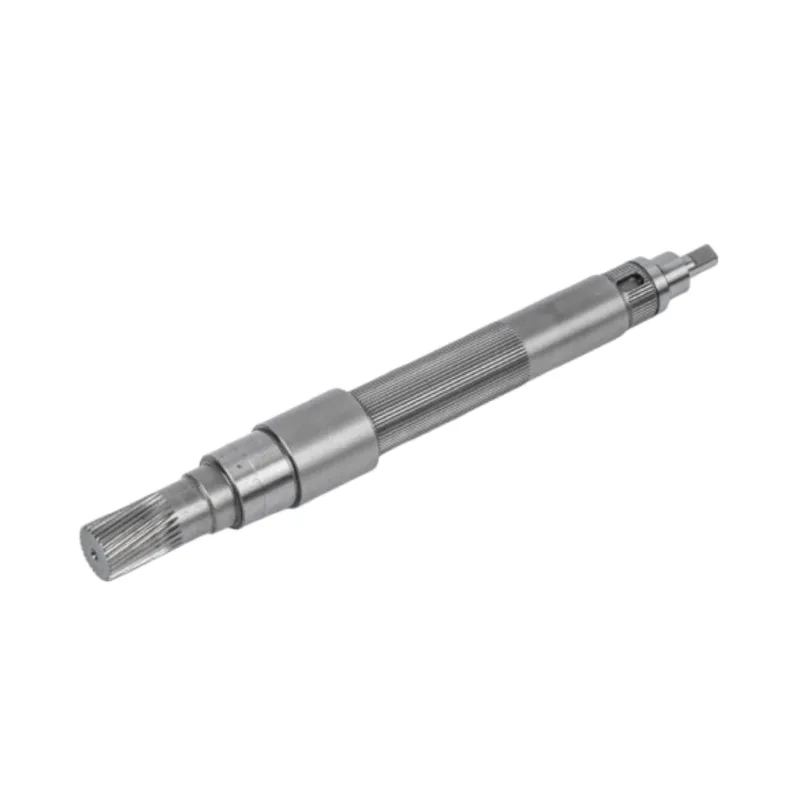
Рассмотрим два чертежа, на которых оба требуют одинакового конечного диаметра и шероховатости поверхности. Первый представляет собой длинный гладкий вал с одним сплошным наружным диаметром. Второй имеет две опорные шейки, буртик, уплотнительную площадку и удлинитель меньшего размера. У них может быть общая толерантность, но нет общих проблем с измельчением.
Гладкий вал обеспечивает фабрике сплошную поверхность. Он может находиться между шлифовальным кругом и регулирующим кругом, в то время как лезвие рабочего упора поддерживает его. Ступенчатый вал не может проходить через эту установку таким же образом. Его журналы необходимо завершать по одному разделу за раз, при этом часть должна располагаться от центров или другой определенной оси.
Когда чертеж попадает на наш стол, мы обводим шейки подшипников и уплотняем их, прежде чем смотреть на блок общих допусков. Эти поверхности говорят нам, как работает вал. Маршрут шлифования должен защищать их размер, качество обработки и соотношение с рабочей осью.
Как два метода шлифования поддерживают вал
Workholding меняет то, что контролирует процесс
Схемы упрощены. Их цель — показать, почему при выборе процесса движет упорство, а не маркетинговые заявления о точности.
При круглом шлифовании вал вращается вокруг своей центральной оси, пока круг приближается к выбранной шейке. Это позволяет шлифовальному станку работать по ступеням и уступам и сохранять соотношение между отдельными диаметрами.
При бесцентровом шлифовании вал не имеет центральной опоры. Он опирается на лезвие между шлифовальным и регулирующим кругом. Такое расположение хорошо подходит для непрерывного наружного диаметра, поскольку деталь может перемещаться через зону шлифования, не зажимаясь между центрами.
Сравнение круглого и бесцентрового шлифования
| Фактор принятия решения | Круглое шлифование | Бесцентровое шлифование | На что должен обратить внимание покупатель |
|---|---|---|---|
| Частичная поддержка | Деталь расположена от центров и повернута вокруг определенной оси. | Деталь опирается на отвал между двумя колесами. | Метод поддержки определяет, каким геометрическим соотношением управляет процесс. |
| Типичная геометрия | Ступенчатые, буртиковые и многодиаметровые валы. | Длинные гладкие валы с постоянным наружным диаметром. | Жесткий допуск не означает, что неподходящая геометрия подходит для бесцентрового процесса. |
| Центральные отверстия | Обычно используются центральные положения оси шлифования. | Для поддержки не требуются центральные отверстия. | Не удаляйте центральные элементы из проекта до согласования маршрута процесса. |
| Сильнейший контроль | Отношения концентричности и биения между отдельными журналами. | Постоянный размер по простому наружному диаметру. | Выбирайте метод вокруг функциональной поверхности, а не самого простого для измерения размера. |
| Производственный поток | Каждый журнал рассматривается и завершается как часть определенной установки. | Поддерживает быструю и непрерывную подачу для валов подходящей формы. | Бесцентровая скорость создает ценность только тогда, когда это позволяет геометрия. |
| Общая посадка на вал двигателя | Шеи подшипников, уплотнительные площадки, заплечики и ступенчатые валы. | Гладкие валы двигателя и длинные гладкие секции. | Один рисунок может оправдать комбинированный маршрут. |
Ни одна из колонок не является оценкой качества. Покупатель может написать «требуется бесцентровое шлифование», поскольку для проекта требуется объем, а затем отправить деталь, расположение уступов и шейки которой требует шлифования по осям. Гладкий вал также может унаследовать более медленный маршрут, если его шаблон чертежа был скопирован из ступенчатой детали. Рисунок должен определять результат. Завод должен выбрать маршрут, который сможет его повторить.
Когда круглое шлифование является лучшим выбором


Круглое шлифование имеет смысл, когда вал имеет несколько функциональных диаметров. Рядом с заплечиком может располагаться шейка подшипника, за которой следует поверхность уплотнения и приводной конец меньшего размера. Все диаметры могут пройти индивидуальные проверки размеров и по-прежнему давать плохую сборку, если их оси не совпадают.
Запрос предложения, в котором указан допуск на диаметр, но не указана взаимосвязь между журналами, является неполным. Диаметр — это местное измерение. Биение и концентричность описывают отношения. Цилиндрошлифовальный станок может обрабатывать одну шейку, в то время как вал вращается вокруг той же опорной точки, что и другая шейка.
Обычно мы отдаем предпочтение этому маршруту, если чертеж включает в себя:
- два и более критических диаметра, разделенных ступеньками или уступами;
- шейки подшипников и уплотнений, которые должны оставаться на одной оси;
- функции, предотвращающие непрерывный проход через бесцентровую установку;
- требование биения, привязанное к определенным центрам или датам журнала;
- небольшие объемы производства, где геометрия имеет большее значение, чем непрерывная подача.
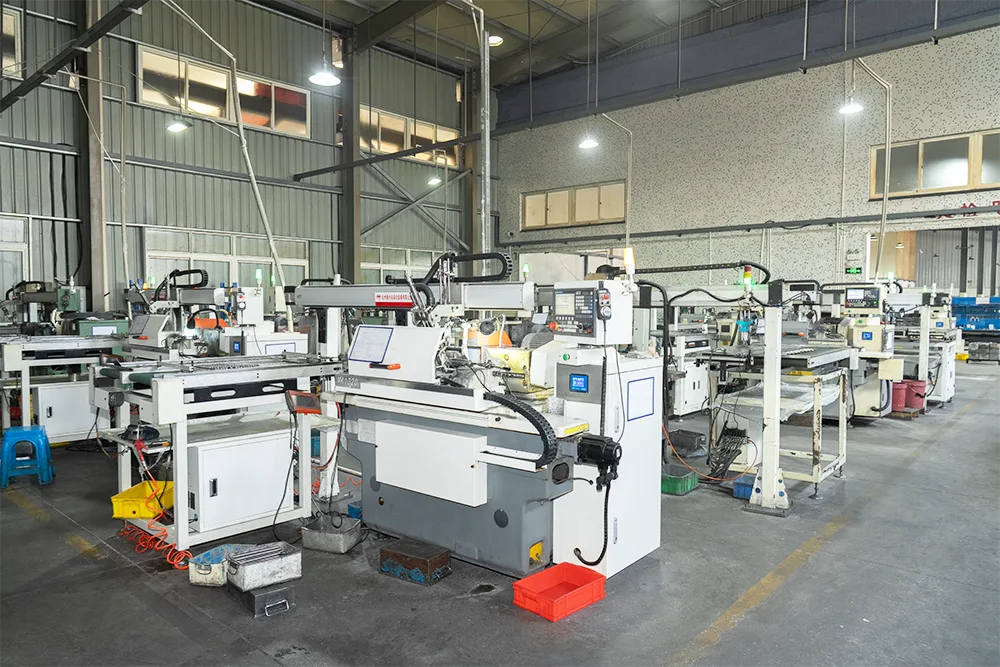
В настоящее время компания Guansho использует круглое шлифование ступенчатых и буртиковых валов.Рабочий процесс обработки валов. На заводе работают 26 круглошлифовальных станков с ЧПУ, поэтому это основной производственный процесс, а не этап отделочной обработки, выполняемый на стороне.
Когда бесцентровое шлифование занимает свое место
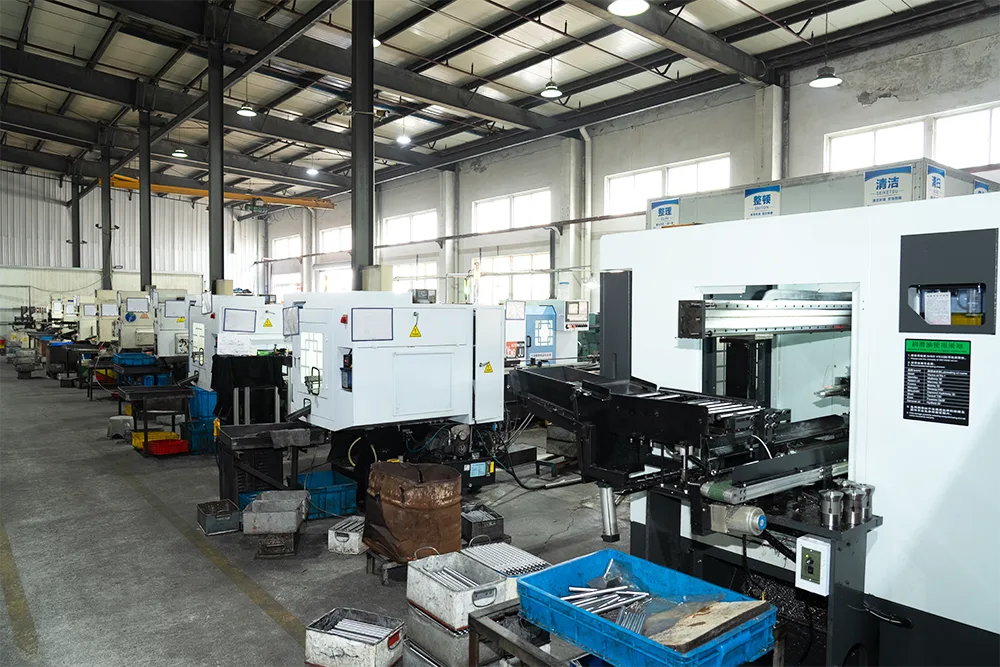
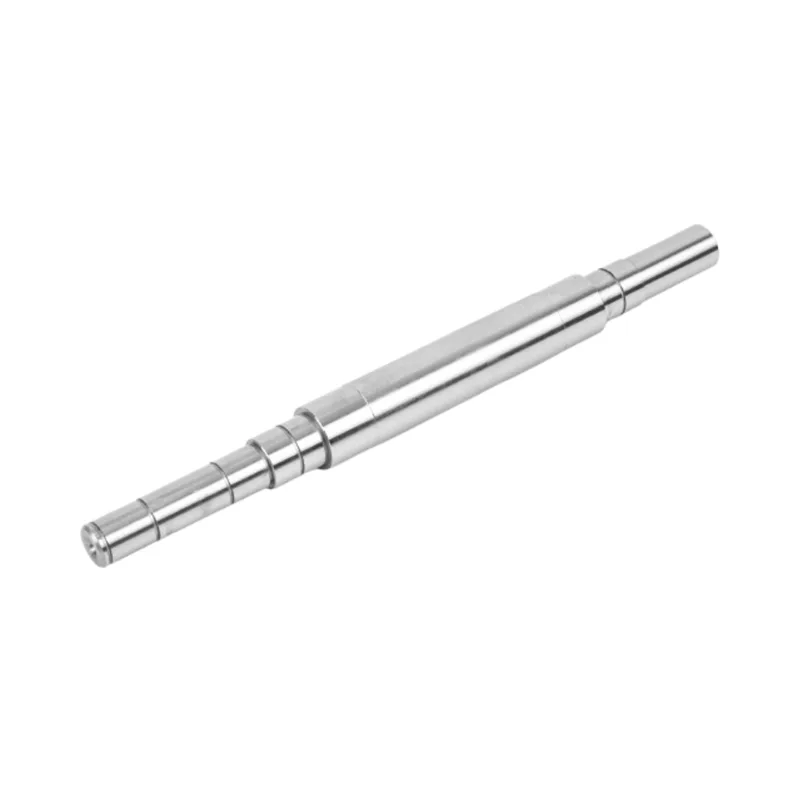
Бесцентровое шлифование привлекательно, когда геометрия вала остается простой. Лезвие рабочей опоры поддерживает деталь рядом с зоной шлифования, и для процесса не нужны центральные отверстия для установки вала. Это практичный способ сохранить один диаметр вдоль длинной и тонкой детали, сохраняя при этом эффективный производственный поток.
Прежде чем рекомендовать его, мы учитываем три условия: непрерывная шлифовальная поверхность, диаметр, который функционально важен по всей длине, и количество, которое выигрывает от установки. Если проход прерывается заплечиком или к центральной оси необходимо привязать несколько шеек, кажущееся преимущество в производительности может исчезнуть.
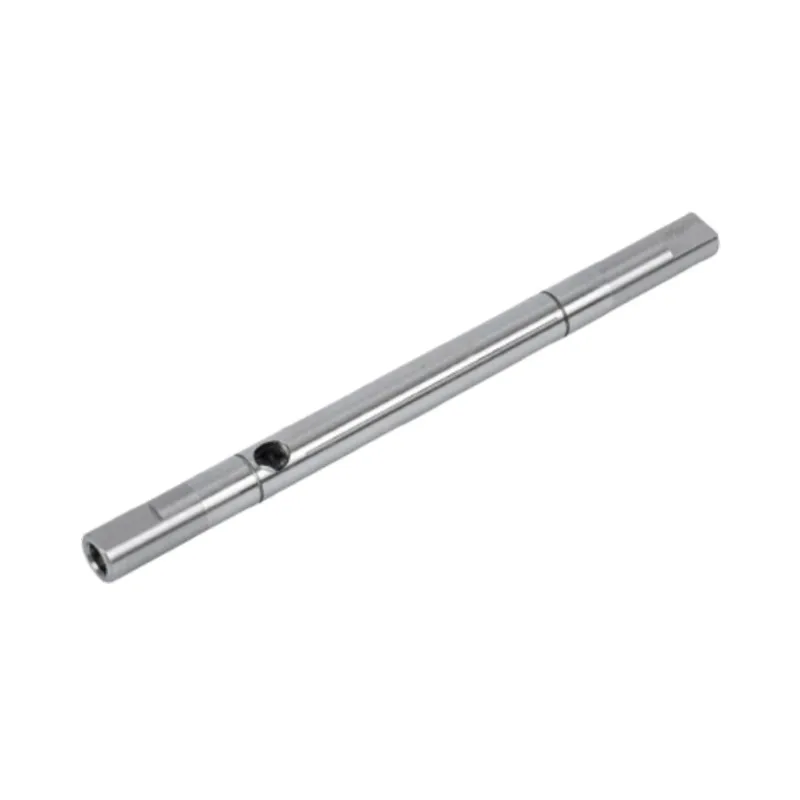
В Гуаншо имеется 6 высокоточных бесцентрово-шлифовальных станков.прецизионный гладкий вал двигателяНа странице указана точность размеров от IT5 до IT6, шероховатость поверхности до Ra 0,4 микрометра и прямолинейность в пределах 0,01 мм для этой линейки продуктов. Эти значения описывают готовое изделие с гладким валом. Другая геометрия по-прежнему требует отдельного анализа чертежей.
Быстрый поток материала не означает случайного управления процессом. Состояние колеса, регулирующее действие, опора для работы и отдыха и поступающий материал - все это влияет на конечный диаметр. Процесс эффективен потому, что настройка подходит для детали, а не потому, что детали уделяется меньше внимания.
Заводской алгоритм принятия решений для валов двигателей
Мы используем полный рисунок, но следующий блок показывает порядок вопросов. Это не позволяет команде сначала выбрать машину, а потом принудить деталь к этому выбору.
Выбор маршрута шлифования
Прочтите полный чертеж вала
Отметьте журналы, плечи и функциональные базы.
Несколько критических диаметров, ступеней или плеч?
Если да
Путь круглого шлифования
Если длинное простое тело также приносит пользу, рассмотрите комбинированный маршрут.
Если нет, продолжайте
Длинный, ровный, непрерывный внешний диаметр с полезным потоком партии?
Если да
Бесцентровая траектория шлифования
Если нет
Рассмотрите маршрут с рисунком
Используйте цилиндрические, бесцентровые или оба варианта, где каждый из них подходит.
Блок-схема является помощником при планировании. Состояние материала, термообработка, припуск на шлифование и контрольные данные по-прежнему учитываются при окончательном анализе процесса.
Когда на одном валу используются оба метода
Для одного вала может потребоваться более одного метода шлифования. Если у него длинный гладкий корпус и функциональные шейки меньшего размера, бесцентровое шлифование может эффективно установить диаметр шлифа. Цилиндрическим шлифованием можно затем обработать шейки, которым необходима прямая связь с центральной осью.
Одно только гладкое сечение не делает всю деталь пригодной для бесцентрового шлифования. Прерванная функция может помешать непрерывному проходу. Мы предпочли бы разделить процесс изменения геометрии, чем подвергать риску поверхности, на которых находится двигатель в сборе.
| Состояние вала | Вероятный основной маршрут | Причина | Фокус проверки |
|---|---|---|---|
| Один длинный, непрерывный диаметр | Бесцентровое шлифование | Непрерывная поддержка и эффективный поток соответствуют геометрии. | Постоянство диаметра, прямолинейность и шероховатость по контролируемой длине. |
| Две опорные шейки через плечо | Круглое шлифование | Журналы должны относиться к одной оси, несмотря на шаг. | Размеры шейки, биение, цилиндричность и соотношение плеч. |
| Гладкий корпус с критическими торцевыми шейками | Комбинированный маршрут | Каждый метод хорошо обрабатывает ту часть геометрии, которую он контролирует. | Размер корпуса плюс соотношение шейки и оси после окончательного шлифования. |
| Шпоночная канавка, поперечное отверстие или прерывистая поверхность рядом с зоной шлифования | Проверка чертежа перед выбором маршрута | Прерывание может повлиять на то, как деталь проходит или поддерживается. | Положение элемента, состояние заусенцев, местный диаметр и биение. |
Что каждый процесс может исправить, а что нет
Шлифование – это чистовая операция. Он не может исправить каждое вышестоящее решение. Вал должен поставляться с подходящим материалом, достаточным припуском на шлифовку, пригодными для использования базами и уже учтенной термической обработкой. Гуаньшопостанционный процесс обработкиоставляет шлифовку до окончания термообработки, поскольку тепло может сдвинуть металл.
| Симптом цеха | Что проверить в первую очередь | Ответ процесса | Чего не может скрыть шлифовка |
|---|---|---|---|
| Диаметр правильный, но шейки не совпадают | Базовая ось, состояние центра и последовательность журналов | Обзор круглого шлифования вокруг функциональной оси. | Правильный местный диаметр не является доказательством концентричности шеек. |
| Изменение размера вдоль длинного простого вала | Входная прямолинейность, опора, состояние колес и места измерения. | Просмотрите бесцентровую настройку и полностью контролируемую длину. | Одно измерение ближе к концу не может описать весь вал. |
| На окончательной поверхности все еще видны неочищенные участки. | Припуск на шлифовку и деформация после термообработки | Прежде чем увеличить удаление отделочной продукции, исправьте план запасов на входе. | Шлифование не может привести к образованию недостающей заготовки. |
| Шероховатости проходят, но вибрация сборки остается. | Биение, концентричность, прямолинейность и опорные точки сборки. | Измеряйте геометрические соотношения, а не только качество поверхности. | Гладкая поверхность все равно может вращаться вокруг неправильной оси. |
| Термически обработанный вал требует чрезмерной коррекции. | Маршрут термообработки, прямолинейность предварительного шлифования и остаточная масса | Проверьте правку перед окончательной шлифовкой. | Удаление лишнего материала с одной стороны может привести к уменьшению размера журнала. |
Мы не ждем, пока окончательный шлифовщик обнаружит, что в чертеже нет пригодной для использования базы данных. В ходе проверки мы решаем, какие поверхности определяют вращение и какая операция их создает. Это обсуждение обычно более ценно, чем еще один десятичный знак, добавленный к общей допуску.
Возможности измельчения и инспекция в Гуаньшо
В компании Guanshuo имеется 26 круглошлифовальных станков с ЧПУ и 6 высокоточных бесцентрово-шлифовальных станков. Более широкая база оборудования включает 2 обрабатывающих центра, 3 токарных станка и 60 других станков с ЧПУ. Такое сочетание позволяет заводу объединить черновую обработку, функции привода, шлифование и контроль в пределах одной трассы вала двигателя.

В состав инспекционного оборудования входят твердомеры, двумерные проекторы, измерители шероховатости поверхности, центры измерения зубчатых колес и измерители цилиндричности. Инструмент должен соответствовать вопросу. Результат шероховатости подтверждает требования к поверхности. Проверка цилиндричности или биения касается геометрии. Ни одно не заменяет другое.
Для прецизионно отшлифованных гладких валов двигателей компания Guanshuo публикует следующие конечные значения:
| Опубликованная характеристика продукта | Значение гладкого вала Гуаньшо | Инспекционное оборудование указано на странице продукта. |
|---|---|---|
| Шероховатость поверхности | Ra не более 0,4 микрометра. | Тестер шероховатости поверхности |
| Точность размеров | Уровень от IT5 до IT6 | Двумерный проектор и тестер цилиндричности |
| Прямолинейность | На уровне или ниже 0,01 мм | Прибор для проверки цилиндричности и центр измерения зубчатых колес |
Эти цифры полезны на ранних стадиях поиска, поскольку они показывают опубликованный заводом диапазон гладкого вала. Они не заменяют чертеж детали. Ступенчатый, шлицевой, полый или специальный вал имеет разные поверхности и опорные соотношения, поэтому план его приемки должен строиться вокруг этой геометрии.
Что указать на чертеже и запросе цен
Если вам нужны сопоставимые расценки, не спрашивайте только «точное шлифование». Сообщите заводу, какой результат имеет значение, и пусть инженер-технолог объяснит маршрут. Полезный запрос предложений включает в себя:
- полный чертеж вала и текущая редакция;
- марка материала и требования к термической обработке;
- готовые диаметры, допуски и длины шлифования;
- центральные отверстия, уступы, канавки, шпоночные канавки, шлицы и поперечные отверстия;
- шейки подшипника, уплотнения и ротора, определяющие функциональную ось;
- требования к биению, концентричности, цилиндричности, прямолинейности и шероховатости, если применимо каждое из них;
- количество партии и ожидаемая структура производства;
- места проведения проверок, правила отбора проб и требования к отчетам;
- любая поверхность, которая должна оставаться нешлифованной или защищенной.
Мы предпочитаем получить функциональные требования и чертеж вместе. Если для гладкого сечения требуется постоянство размеров в больших объемах, правильным решением может быть бесцентровое шлифование. Если две шейки должны вращаться вокруг одной оси, большего внимания заслуживает круглое шлифование. Если существуют оба условия, мы строим комбинированный маршрут вместо того, чтобы делать вид, что одна машина решает каждую проблему.
Часто задаваемые вопросы
Что точнее: цилиндрическое или бесцентровое шлифование?
Ни один из методов не является универсально более точным. Круглое шлифование лучше подходит для контроля соотношения между отдельными шейками на ступенчатых или буртиковых валах. Бесцентровое шлифование хорошо подходит для поддержания постоянного наружного диаметра вдоль гладкого вала. Точность зависит от соответствия процесса геометрии и измерения правильной характеристики.
Может ли вал ступенчатого двигателя быть бесцентрово отшлифованным?
Ступенчатый вал может содержать гладкую часть, для которой полезно бесцентровое шлифование, но ступеньки и выступы могут препятствовать непрерывному проходу через бесцентровую установку. Его критические журналы обычно проверяются на предмет круглого шлифования, поскольку они должны оставаться верными определенной оси.
Требуются ли для бесцентрового шлифования центральные отверстия?
Нет. При бесцентровом шлифовании вал опирается на рабочую опору между шлифовальным кругом и регулировочным кругом. В этом процессе не используются центральные отверстия для поддержки детали.
Можно ли использовать оба метода шлифования на одном валу двигателя?
Да. Производственный маршрут может использовать бесцентровое шлифование для длинного гладкого корпуса и цилиндрическое шлифование для подшипников, уплотнений или концевых шеек, которые должны касаться оси вала. Геометрия чертежа и функциональные базы определяют, будет ли комбинированный маршрут полезен.
Какую точность указывает Guansho для гладких валов двигателя?
Компания Guansho заявляет о точности размеров от IT5 до IT6, шероховатости поверхности до Ra 0,4 микрометра и прямолинейности в пределах 0,01 мм для своих гладких валов двигателей с прецизионной шлифовкой. Другие геометрии валов должны быть проверены на соответствие их собственным чертежам и требованиям проверки.
Отправьте чертеж с заданным диаметром
Компания Guanshuo может просмотреть геометрию вашего вала, критические шейки, требования к термообработке и партии, а затем спланировать маршрут цилиндрического, бесцентрового или комбинированного шлифования вокруг готовой функции.
Отправьте запрос на вал двигателя