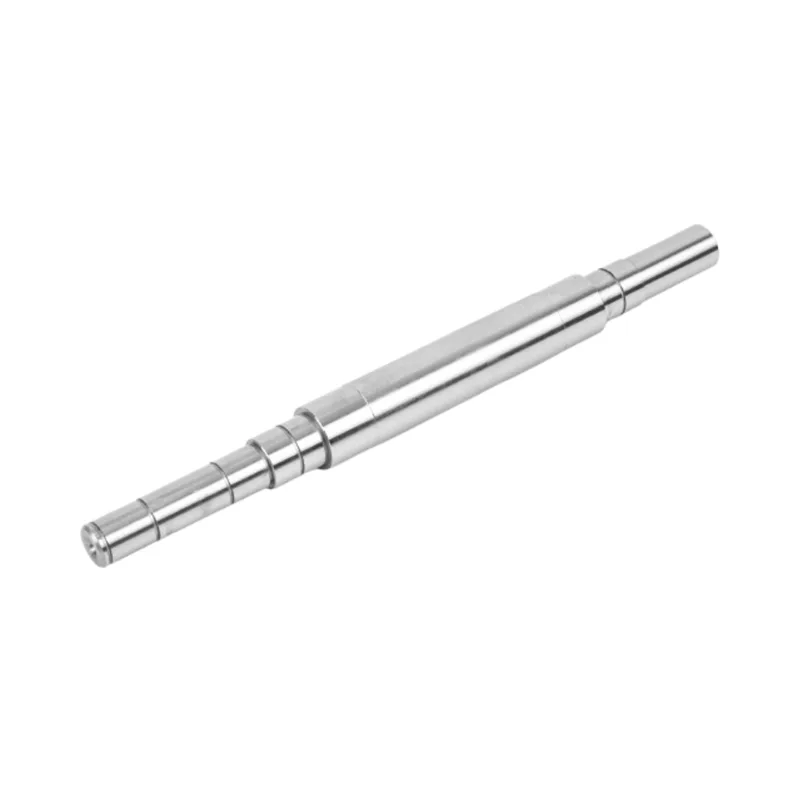
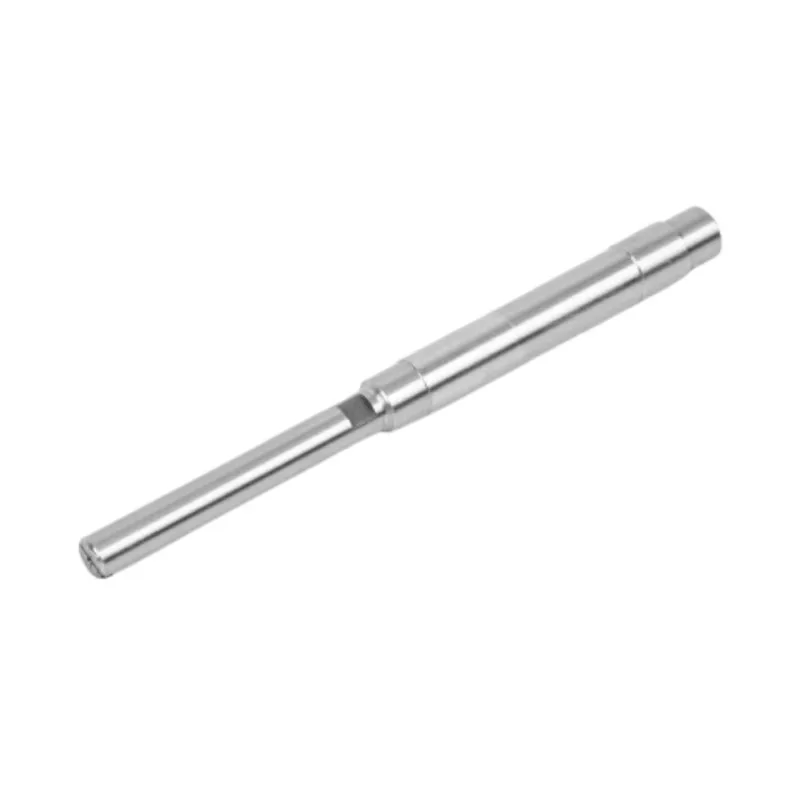
Вал может оставить станок прямым и двигаться во время термообработки. Полезный вопрос не в том, является ли это движение нормальным. Вопрос в том, оставляет ли производственный маршрут достаточный контроль, шлифовальный материал и контрольные данные, чтобы вернуть вал в чертеж.

Выпрямление вала корректирует изгиб, остающийся после механической обработки или появляющийся при термообработке. Для прецизионного вала двигателя он обычно используется после закалки и перед окончательным шлифованием. На заводе сначала измеряют вал по заданным базовым точкам, при необходимости применяют контролируемую коррекцию и повторяют измерения. Затем окончательная шлифовка доводит шейки до нужного размера и окончательной отделки. В полезном чертеже должны быть указаны контролируемая длина, базовая точка, допуск на прямолинейность или биение, а также этап производства, на котором применяются эти требования.
Выпрямление – одна из тех операций, которые покупатели редко видят в котировке. Это не делает его необязательным. Если термообработка, тонкая геометрия или неровности приводят к смещению вала, кто-то все равно должен решить, когда это исправить и как доказать результат.
С заводской точки зрения рихтовка не является спасением для неисправной детали. Это плановый контроль между процессами, которые естественным образом изменяют металл. Гуаньшомаршрут прецизионной обработки валовместа термообработки перед правкой и прецизионным шлифованием. Этот порядок защищает окончательные размеры вместо того, чтобы запрашивать более раннюю операцию для сохранения точности при каждом последующем изменении.
Почему валы двигаются после термообработки
Механическая обработка удаляет материал. Термическая обработка изменяет состояние оставшегося материала. Оба могут снять или перераспределить внутреннее напряжение, поэтому вал, который был прямым во время черновой обработки, может перестать быть прямым после закалки. Чем длиннее и тоньше деталь, тем легче увидеть эффект, но валы с короткими ступеньками также могут двигаться.
Геометрия также имеет значение. Вал с выступами, шпоночными пазами, шлицами, отверстиями или различной толщиной сечения не нагревается и не охлаждается, как простой цилиндр. Эти функции необходимы для сборки, но они делают планирование процесса менее щадящим. Поэтому мы не рассматриваем правку как изолированную операцию прессования. Мы связываем это с припуском на припуск, выбором базы и количеством материала, который еще доступен для шлифования.
Если чертеж требует жесткого конечного биения, худший вариант — обработать каждую шейку перед термообработкой и надеяться, что вал останется на месте. Мы предпочитаем оставить окончательную точность для операций, следующих за закалкой. Это дает процессу возможность двигаться, когда металл движется.
Где правка применяется на производстве
Полный маршрут зависит от материала и конструкции вала, но приведенная ниже последовательность объясняет работу каждого этапа. Он следует процессу, уже использованному в Гуаньшо.Рабочий процесс обработки валов.
| Стадия производства | Что происходит с валом | Почему важна прямолинейность |
|---|---|---|
| Входной контроль материалов | Перед резкой проверяются марка материала и состояние прутка. | Надежный процесс начинается с материала, соответствующего чертежу и плану термообработки. |
| Токарно-фрезерная обработка с ЧПУ | Диаметры, ступени, резьба и элементы привода обрабатываются черновой или получистовой обработкой. | Критические журналы сохраняют достаточный запас для последующей обработки. |
| Термическая обработка | Вал подвергается указанной закалке. | Деталь может перемещаться по мере изменения напряжения во время нагрева и охлаждения. |
| Выпрямление | Вал измеряется, при необходимости корректируется и измеряется еще раз. | Эта операция уменьшает изгиб до того, как из шеек будет удален окончательный материал. |
| Прецизионное шлифование | Цилиндрическое или бесцентровое шлифование доводит контролируемые диаметры до окончательного размера и качества. | Шлифование уточняет конечную геометрию и удаляет запланированный припуск. |
| Окончательная проверка | Записываются размеры, прямолинейность или биение, отделка и другие характеристики чертежа. | Результат проверяется в той же системе отсчета, которая требуется для чертежа. |
Этот приказ полезнее расплывчатого обещания, что вал будет «проверен». Он сообщает покупателю, когда геометрия создана и когда она проверена. Это также показывает общий разрыв в ценах: два поставщика могут оценить один и тот же чертеж, но один может включить корректировку после термообработки и записать окончательную проверку, в то время как другой предполагает более простой маршрут.
Определите, что означает «прямо», до начала производства
Слово «прямой» звучит очевидно, пока инспектору не придется его измерить. Вал может иметь прямую осевую линию, но плохое биение шейки. Шея может быть круглой сама по себе и при этом находиться вне оси, установленной гнездами подшипников. При большом диаметре шлица может потребоваться прямая проверка прямолинейности, в то время как собранный двигатель может больше заботиться о том, как две шейки вращаются вместе.
| Требование | Что он описывает | Вопрос, на который должен ответить рисунок |
|---|---|---|
| Прямолинейность | Насколько линейный элемент или ось вала отклоняются от прямолинейного положения. | Какая поверхность или ось контролируется и на какой длине? |
| Закончиться | Насколько изменяется поверхность, пока вал вращается вокруг определенной базовой оси. | Какие журналы или центры устанавливают ось вращения? |
| Цилиндричность | Форма одной цилиндрической поверхности без использования отдельной базы. | В каком журнале необходим формальный контроль? |
| Диаметр и посадка | Конечный размер шейки и то, как она соединяется с подшипником, уплотнением или ступицей. | Какой допуск применяется после шлифования? |
Эти элементы управления связаны, но не являются взаимозаменяемыми. Именно здесь нам иногда приходится замедлить проект, прежде чем мы сможем его ускорить. Если на чертеже указано «прямолинейность 0,01» без указания контролируемого диапазона или условий измерения, мы сначала превращаем это примечание в инструкцию по проверке. В противном случае покупатель и завод могут производить разные количества валов с одного и того же вала.
Заводская выпрямляющая петля — мерить, исправлять, еще раз мерять
Разумное выпрямление начинается с измерения, а не с силы. Оператору необходимо найти изгиб, понять опорную ось и знать, какую коррекцию может принять следующий процесс. Применение коррекции без этой информации может скорее устранить ошибку, чем уменьшить ее.
1. Установите ссылку
Вал поддерживается или расположен таким образом, чтобы соответствовать логике исходных данных чертежа. На валу ступенчатого двигателя две опорные шейки могут иметь большее значение, чем неиспользуемая центральная часть. В другой конструкции центральные отверстия могут устанавливать ось обработки. Установка проверки должна соответствовать функциональным требованиям.
2. Нанесите на карту изгиб
Вал вращают или сканируют, чтобы определить наибольшее отклонение и его положение по длине. Одно показание в одном месте не может описать шахту с несколькими ступенями. Оператор проверяет контролируемый пролет и обращает внимание на переходы возле уступов, пазов и термообработанных участков.
3. Примените контролируемую коррекцию
Коррекция нацелена на измеренный изгиб. Сколько силы и куда ее приложить, зависит от состояния материала, диаметра, длины и геометрии. Вот почему универсальный рецепт выпрямления бесполезен. Оператор работает с реальной деталью, а не с фиксированным числом, скопированным с другого вала.
4. Еще раз проверьте перед шлифовкой.
После коррекции вал возвращается к той же логике измерения. Если он готов к шлифовке, на шейках еще должно быть достаточно запаса для очистки поверхностей и достижения окончательного размера. Правка и шлифовка — это отдельные операции, но они имеют один и тот же бюджет припуска.
Не судите о выпрямлении по тому, как деталь выглядит на верстаке. Оцените это по повторяемому показанию, привязанному к рисунку, а затем подтвердите окончательный результат после шлифования.

Что можно и что нельзя исправить шлифовкой
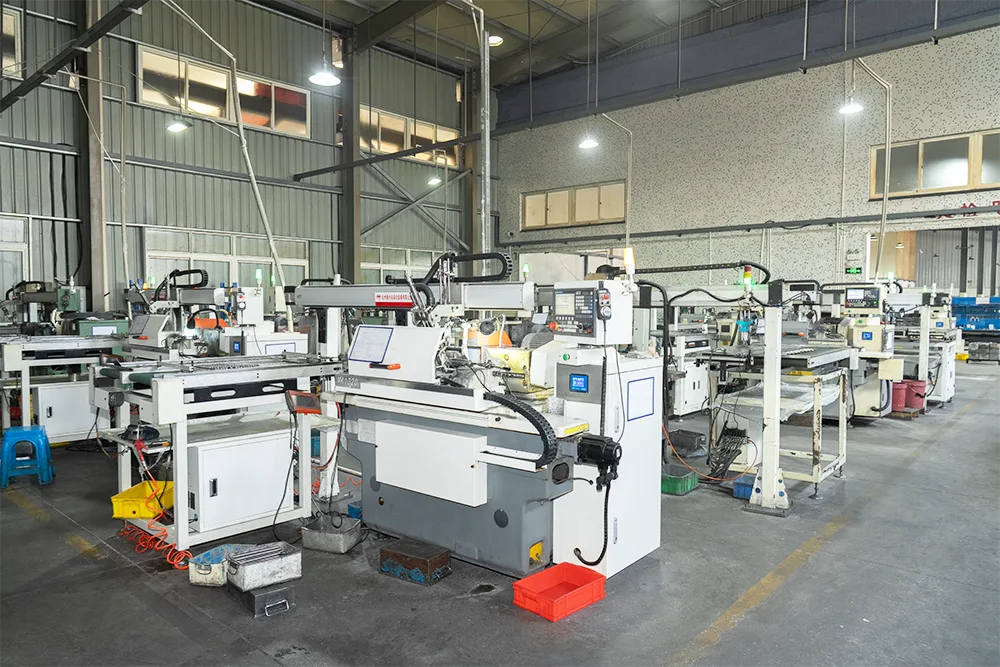
Окончательное шлифование выполняет две важные задачи. Он доводит рабочие диаметры до их конечного размера, а также улучшает геометрию и качество поверхности, оставшиеся после предыдущих стадий. Гуаньшо использует как круглое шлифование с ЧПУ, так и бесцентровое шлифование. Правильный метод зависит от детали.
Круглое шлифование подходит для валов со ступенчатыми и буртиками, поскольку шейки можно обрабатывать относительно определенной оси. Бесцентровое шлифование эффективно для поверхностей большого диаметра, для которых не требуются центры. На странице прецизионного шлифования Guansho указана точность размеров от IT5 до IT6, шероховатость поверхности до Ra 0,4 микрометра и прямолинейность в пределах 0,01 мм.гладкие валы двигателя с прецизионной шлифовкой.
Для измельчения по-прежнему необходимы реалистичные начальные условия. Если закаленная заготовка сильно согнута, удаление материала с высокой стороны до тех пор, пока он не станет прямым, может оставить слишком мало припуска на другом участке или привести к тому, что шейка окажется меньше размера. Мы бы предпочли сначала откорректировать центральную линию и использовать шлифование для той точной работы, для которой оно предназначено.
Удаление промежуточной проверки прямолинейности может сделать трассировку короче. Он также может отправить изогнутую закаленную заготовку на дорогостоящую операцию шлифования. Быстрая проверка перед шлифовкой обеспечивает большую ценность, чем та же проверка, выполняемая только после завершения всех отделочных работ.
Какая геометрия вала требует большего внимания
Не существует единого диаметра или длины, при которых вдруг возникает необходимость в выпрямлении. Мы смотрим на всю геометрию и процесс. Длинный гладкий вал ведет себя иначе, чем короткий вал с тяжелым плечом. Шпоночный паз или сплайн изменяют сечение. Поперечное отверстие удаляет материал из одной области. Локальное упрочнение может привести к возникновению различных напряжений по всему сечению от обработки.
Следующие условия заслуживают явной проверки правильности во время планирования котировок и первого товара:
- длинные валы небольшого диаметра относительно их длины;
- ступенчатые валы с большими изменениями сечения;
- валы со шпоночными канавками, шлицами, лысками или поперечными отверстиями;
- детали с тугим биением между двумя опорными шейками;
- валы, прошедшие закалку перед окончательным шлифованием;
- валы высокоскоростных двигателей, где небольшая погрешность оси влияет на вращение.
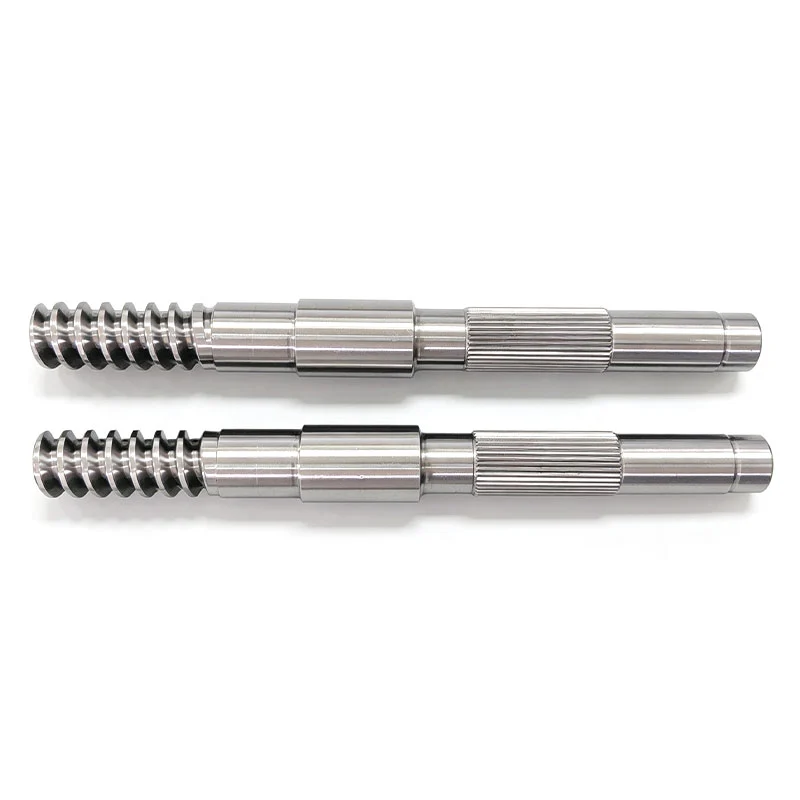
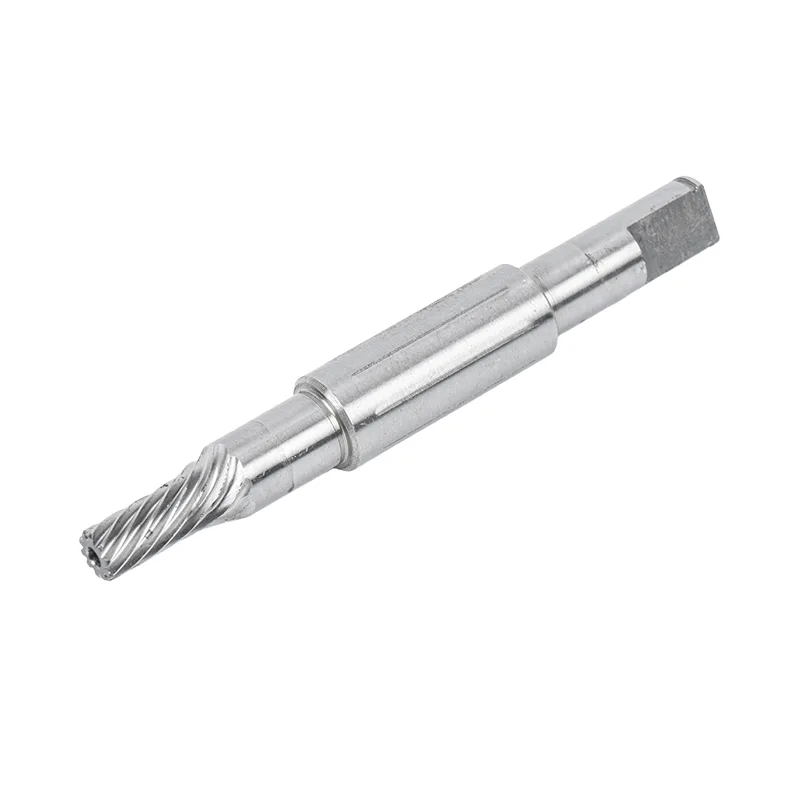
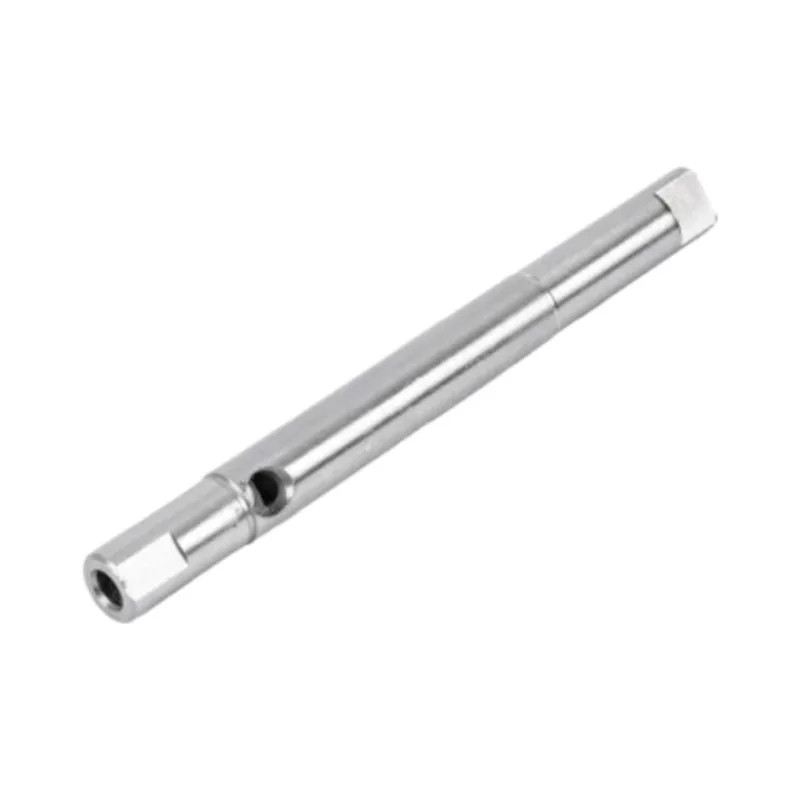
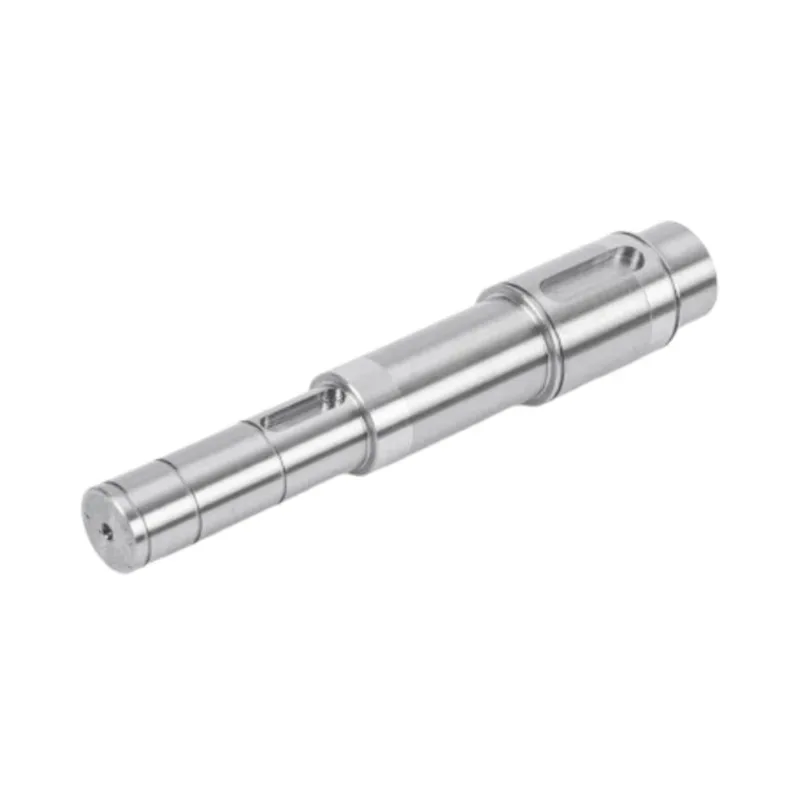
Этот список не является правилом автоматического отклонения. Он говорит нам, на что следует обратить инженерное внимание. Компания Guanshuo производит гладкие, ступенчатые, шпоночные, шлицевые, полые и специальные валы двигателей, поэтому планирование процесса должно следовать индивидуальному чертежу, а не одному стандартному маршруту для каждой формы.
Как проверить результат
Окончательная проверка должна ответить на узкий вопрос: соответствует ли вал чертежу в том состоянии, в котором его получит заказчик? В отчете необходимо указать номер детали и версию чертежа, контролируемую характеристику, номинальное требование, фактический результат, измерительное оборудование и этап проверки.
Инспекционное оборудование Guansho включает в себя твердомеры, двумерные проекторы, измерители шероховатости поверхности, центры измерения зубчатых колес и измерители цилиндричности. На заводе также имеется полностью автоматическое оборудование для оптического контроля. Эти инструменты выполняют разные задачи. Измеритель шероховатости не может доказать биение, а результат измерения диаметра не может доказать, что две шейки имеют общую ось.

Для нового вала мы предпочитаем согласовывать логику измерений до изготовления первой детали. Это означает, что исходные данные, контролируемый диапазон, этап проверки и правила отбора проб уже ясны. Если покупателю нужны показания после термообработки, а также после шлифования, этот запрос должен быть включен в запрос предложения. Он не должен появляться после завершения пакета.
Что указать на чертеже и запросе цен
Поставщик не может предложить надежный маршрут правки и проверки с изолированным допуском. Отправьте полный чертеж и объясните, как работает вал в сборке. Следующая информация позволяет заводу связать функциональное требование с производством.
- номер детали, версия чертежа и годовое количество или количество партии;
- марка материала и необходимая термическая обработка;
- требования к окончательной твердости, где это применимо;
- контролируемые журналы, базы данных и диапазон измерений;
- допуски на прямолинейность, биение, цилиндричность и диаметр, если применимо каждое из них;
- шероховатость поверхности подшипников, уплотнений или поверхностей скольжения;
- такие особенности, как уступы, шпоночные пазы, шлицы, резьба и поперечные отверстия;
- этап проверки, план отбора проб и необходимый формат отчета;
- скорость сборки или функция, когда меняется, какие поверхности имеют наибольшее значение.
Наше предпочтение простое: показывать нам функциональную ось вместо того, чтобы отправлять только набор измерений. Как только мы узнаем, на каких поверхностях находится ротор, подшипник, уплотнение или ступица, мы сможем выбрать маршрут, который защитит эти взаимоотношения посредством термообработки, выпрямления, шлифовки и проверки.
Для более широкого представления производственной последовательности используйтепошаговое руководство по обработке. Если непосредственная работа — это простой прецизионный вал,Страница гладкого шлифования вала двигателядает соответствующие готовые характеристики и оборудование.
Часто задаваемые вопросы
Когда следует выпрямлять вал двигателя?
Вал двигателя следует проверять на прямолинейность после любой операции, которая может сдвинуть металл, особенно после термической обработки. Если требуется коррекция, это обычно происходит перед окончательной шлифовкой, чтобы у шеек оставалось достаточно припуска для достижения окончательного размера и геометрии.
Является ли прямолинейность вала тем же самым, что и биение?
Нет. Прямолинейность контролирует линейный элемент или ось, а биение измеряет изменение поверхности при вращении вала вокруг определенной базовой оси. На чертеже может потребоваться один или оба чертежа, в зависимости от того, как подшипники, уплотнение, ротор или ступица расположены на валу.
Можно ли шлифовкой выпрямить погнутый вал?
Шлифование может улучшить конечную геометрию и удалить запланированное количество материала, но его не следует использовать для сокрытия чрезмерного изгиба закаленной заготовки. Если с одной стороны необходимо удалить слишком много материала, журнал может потерять материал или закончиться меньше размера. Выпрямление должно сначала привести вал в состояние, которое можно будет контролировать при окончательном шлифовании.
Какой прямолинейности можно добиться Гуаньшо на гладком валу двигателя?
Компания Guansho обеспечивает прямолинейность своих гладких валов двигателей с прецизионной шлифовкой в пределах 0,01 мм. На той же странице продукта указана точность размеров от IT5 до IT6 и шероховатость поверхности до Ra 0,4 микрометра. Требования к другой геометрии вала следует рассматривать по его чертежу.
Какую информацию я должен отправить для получения предложения по выпрямлению вала?
Отправьте полный чертеж с указанием материала, термообработки, исходных данных, контролируемой длины, допуска на прямолинейность или биение, окончательных размеров шейки, качества поверхности и требований к проверке. Укажите функцию вала и объем производства, чтобы завод мог планировать правку, шлифовку и отчетность как один маршрут.
Сделайте требование прямолинейности измеримым
Отправьте Guanshuo чертеж вала двигателя, требования к термообработке и записи проверок. Наша команда может просмотреть исходную структуру и спланировать последовательность обработки, правки, шлифования и проверки готовой детали.
Отправьте запрос на вал двигателя