Прежде чем добавлять вторую шпоночную канавку, определите, какой концентратор она обслуживает. Две прорези на валу могут иметь два разных соединения или могут работать вместе внутри одной ступицы. Только второе расположение поднимает вопрос о том, как два ключа разделяют один крутящий момент.
На этапе предложения «двойная шпоночная канавка для более высокого крутящего момента» оставляет нерешенными несколько решений. Есть ли в существующем хабе уже два слота? Проблема заключается в пиковой нагрузке, повторном реверсировании или ослаблении крепления после обслуживания? Будут ли замененные ступицы соответствовать той же схеме чертежа и допусков?
Мы бы решили эти вопросы, прежде чем устанавливать цену на следующую фрезерную операцию. Дополнительную прорезь легко описать на чертеже вала. Второй надежный путь нагрузки требует согласования сопрягаемых частей.
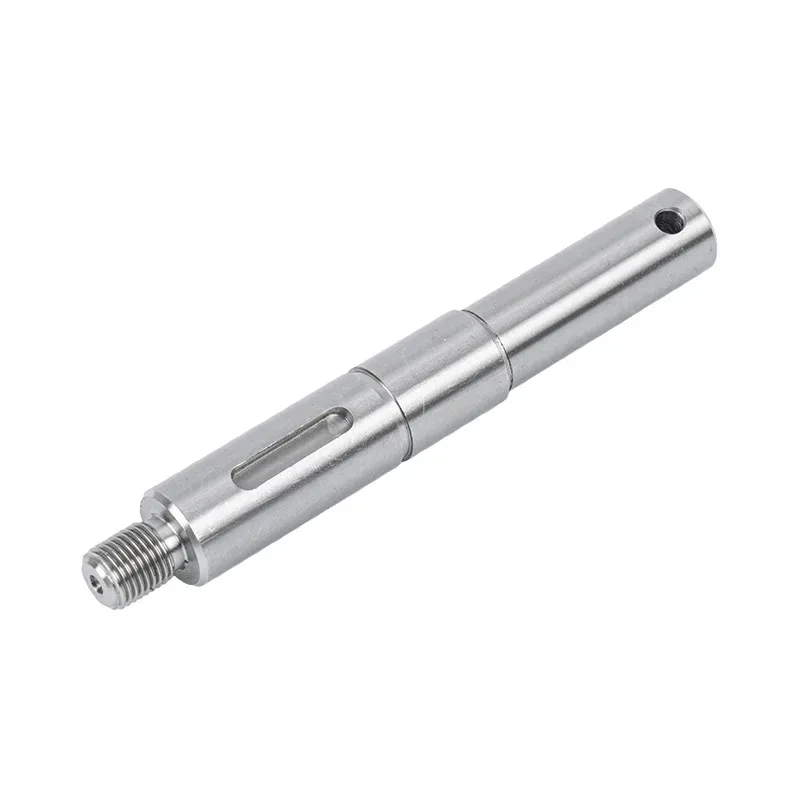
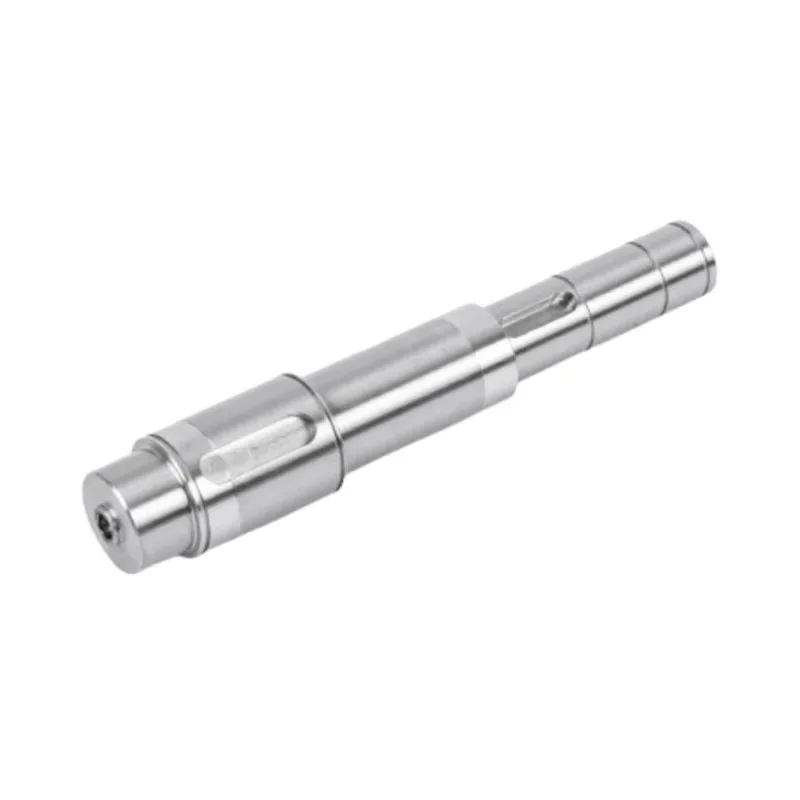
Два слота могут описывать очень разные сборки
Шпонка соединяет шпоночную канавку вала и соответствующую прорезь в ступице. При обычном шпоночном соединении крутящий момент передается через контакт на рабочих сторонах. Посчитайте эти соединения, а не только видимые канавки.
| Договоренность | Где проходит крутящий момент | Что оценивать |
|---|---|---|
| Один ключ в одном хабе | Один шпоночный интерфейс между этой секцией вала и ступицей. | Шпонка, вал и ступица под указанный режим работы |
| Два противоположных ключа в одном концентраторе | Два потенциальных пути нагрузки на одном интерфейсе вал-ступица | Относительное положение паза, контакт и неравномерное распределение нагрузки |
| Два разделенных по оси паза, обслуживающих отдельные ступицы | Отдельное соединение на каждом хабе | Фактический крутящий момент, проходящий через каждое соединение; мощности не добавляются просто потому, что оба слота находятся на одном валу |
Гуаньшоописание конструкции слота с двумя ключамиопределяет противоположные шпоночные пазы с номинальным углом 180°. При заказе с использованием такого расположения необходимо показать пазы вала и ступицы в одном и том же поперечном сечении. Также определите длину осевого зацепления. Нельзя предполагать, что две противоположные канавки, которые не входят в одну и ту же ступицу, разделяют ее нагрузку.
Второй ключ создает другой контакт, но не гарантирует равный контакт.
Представьте, что вы медленно увеличиваете просвет в направлении движения. Одна боковая поверхность шпонки может соприкасаться раньше другой, поскольку пазы вала, пазы ступицы или шпонки немного отличаются по положению или размеру. Этот первый контакт начинает нести нагрузку, в то время как другая сторона все еще занимает свободное пространство. Деформация и дальнейшее вращение могут изменить долю по мере увеличения крутящего момента.
Вот почему расчет, который просто присваивает каждой клавише половину крутящего момента, нуждается в обосновании. Методы проектирования с параллельными ключами учитывают неравную нагрузку; геометрия — это только одна часть модели. Пиковые нагрузки и изменения направления крутящего момента также имеют значение.
Правильная установка второго контакта имеет практическую выгоду: он обеспечивает еще один рабочий интерфейс для передачи крутящего момента. Но мы бы не одобрили вал меньшего размера или более тонкую ступицу только потому, что на чертеже теперь есть две шпонки. Добавленные шпоночные канавки меняют сечение вала, а материал ступицы и геометрия стенок остаются частью проверки прочности.
Прочтите опубликованные допуски как отдельные требования.
The продукт с одной шпонкойуказан допуск на глубину шпоночного паза ±0,1 мм и шероховатость корпуса вала Ra ≤0,8 мкм. На странице с двойными шпонками в структурном описании указан угол 180°±0,5° между шпоночными канавками и погрешность параллельности ≤0,02 мм. Каждое число отвечает на отдельный производственный вопрос.
| Опубликованное требование | Что он описывает | То, что он не может установить в одиночку |
|---|---|---|
| Двойные шпоночные пазы: 180°±0,5° | Относительное угловое расположение вокруг вала | Угол паза ответной ступицы или одновременный боковой контакт |
| Параллельность двойной шпонки: ≤0,02 мм | Линейный геометрический контроль над соотношением слотов | Заменитель углового требования или ограничение люфта в сборе. |
| Глубина одной шпонки: ±0,1 мм | Изменение заданной глубины канавки | Выступ ключа без учета высоты ключа и глубины ответной ступицы |
| Корпус вала с одной шпонкой: Ra ≤0,8 мкм | Отделка корпуса вала | Отделка, ширина или посадка боковых сторон рабочего шпоночного паза |
Значения применимы к названным продуктам. Определите точные характеристики, исходные данные, контролируемые длины и пределы приемки на чертеже заказа. Таблицы прокручиваются горизонтально на маленьких экранах.
Компания Guansho изготавливает эти изделия из углеродистой или легированной стали с закалкой и отпуском и поддерживает индивидуальную ширину, глубину и геометрию стержня шпонки. Используйте эту гибкость, чтобы указать нужный вам интерфейс. Общая таблица изделий — это отправная точка для чертежа, а не законченная схема допусков для вашей ступицы.
Что означает полградуса на поверхности вала?
Угловые допуски могут выглядеть небольшими, поскольку они записаны в градусах. Преобразование их в смещение по заданному радиусу облегчает обсуждение вопроса сборки.
Геометрическая проверка с использованием опубликованного углового допуска.
Возьмем примерный диаметр вала 20 мм, поэтому базовый радиус равен 10 мм. При этом радиусе смещение дуги, соответствующее 0,5°, составляет:
s = r × Δθ, где Δθ в радианах
s = 10 × (0,5 × π/180)
с ≈ 0,0873 мм
Это дуговое смещение угловой опорной поверхности на поверхности вала. Он не измеряет боковой зазор, ошибку ширины шпоночного паза или прогноз люфта.
Теперь предположим, что втулка также имеет отдельно разрешенный угол пары пазов 180°±0,5°. Если пара валов находится под углом 180,5°, а пара ступиц — под углом 179,5°, их относительная разница индексов составляет 1°. При совмещении одной прорези это соответствует смещению дуги примерно на 0,1745 мм при том же исходном радиусе 10 мм.
Допуск ступицы и диаметр 20 мм являются гипотетическими. Упражнение показывает, почему две индивидуально приемлемые части все еще могут нуждаться в более четко скоординированном определении интерфейса. Фактическая сборка зависит от основных размеров, геометрии углов, доступного зазора и деформации; эти значения дуги нельзя вычитать непосредственно из допуска ширины шпоночного паза.
Если клиенту нужны сменные ступицы из нескольких источников, во время проверки мы указываем допуски пары пазов вала и ступицы рядом друг с другом. Принятие каждого рисунка по отдельности не доказывает совместимость пары. Требование параллельности ≤0,02 мм также нельзя сравнивать напрямую с угловым смещением дуги: они контролируют разные погрешности.
Рабочие боковые стороны, выступ ключа и полезная длина — все имеет значение.
В обычном исполнении с параллельными шпонками с зазором вверху предполагаемый моментный контакт находится по бокам. Шпонка должна достаточно выступать в паз ступицы, сохраняя при этом указанный верхний зазор. Надвигающаяся ступица не подтверждает ни одно из условий.
Если шпоночная канавка вала глубже, шпонка неизменной высоты располагается ниже. Если он мельче, ключ выступает дальше. Вот почему опубликованный допуск на глубину канавки ±0,1 мм следует сверять с фактической высотой шпонки и глубиной паза ступицы, а не копировать в заказ отдельно.
Разделяйте требования к ширине и глубине. Посадка по рабочей боковой поверхности осуществляется из паза вала, шпонки и паза ступицы вместе. Укажите, какой компонент сохраняет ключ и какой интерфейс требует разрешения на сборку. Общие инструкции по обеспечению плотной подгонки всего могут привести к созданию детали, которую будет трудно собрать без обеспечения предполагаемого распределения нагрузки.
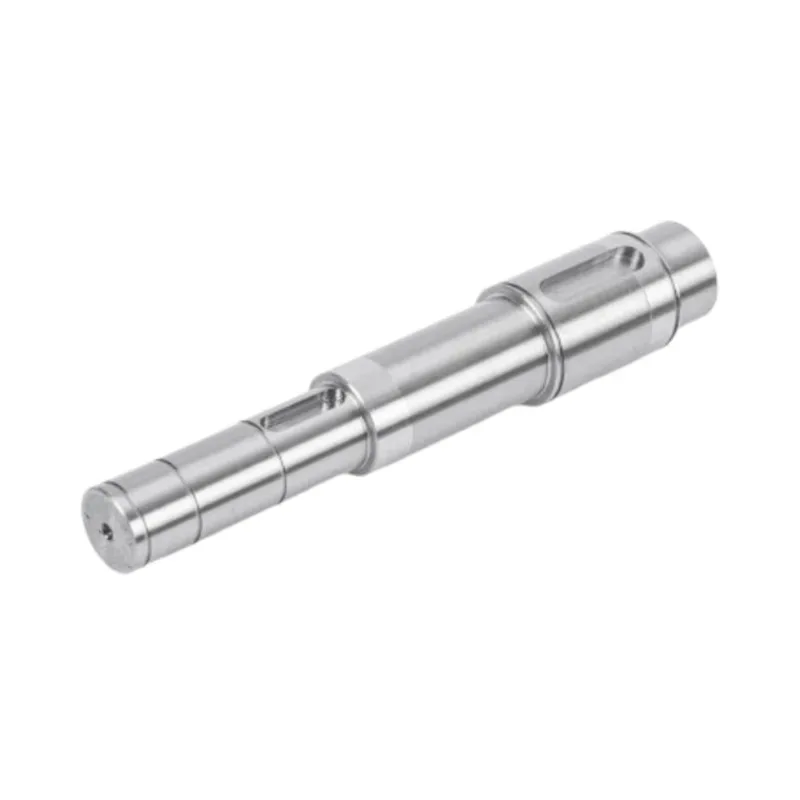
Отметьте осевое положение ступицы на чертеже вала или сборочном разрезе. Закругленные концы, фаски и частичное перекрытие могут уменьшить длину рабочего контакта. Более длинная канавка снаружи ступицы не обеспечивает дополнительной площади контакта внутри нее.
Рассмотрите обратное направление как отдельное условие контакта.
Соединение, которое плавно занимает зазор в одном направлении, после разворота может контактировать с разными боковыми сторонами. Запишите пиковый крутящий момент вперед и назад, как часто меняется направление, а также создает ли торможение или резкая остановка отдельный вариант нагрузки.
Для реверсивного привода с видимым истиранием или ослаблением после диагностики необходимо добавить еще одну шпоночную канавку. Проверьте фактическую посадку и области контакта, а также состояние материала вала и ступицы. Если проблема заключается в повторяющемся движении внутри соединения, одна только дополнительная канавка не определяет отсутствие контроля зазора.
Выберите более простое соединение, отвечающее всем требованиям.
| Ситуация | Предпочтение заводского отзыва | Причина |
|---|---|---|
| Проверенная сборка с одним ключом отвечает новым требованиям | Сохраните его, если не изменилось другое требование. | Еще один ключ добавляет функции сопряжения и обязательства по проверке без выявленной необходимости. |
| Для соединения требуется большая пропускная способность в рамках ограниченного пакета. | Оценка противоположных двойных ключей с включенным в расчет концентратором | Два рабочих интерфейса могут помочь, но их разделение нагрузки и остальные разделы требуют пересмотра. |
| Две разные ступицы занимают отдельные осевые позиции. | Спроектируйте и оцените каждое соединение для своей собственной траектории крутящего момента. | Подсчет обоих слотов не определяет общий рейтинг соединения. |
| Частые развороты требуют очень ограниченного относительного движения. | Сравните конструкцию со шпонками с другими вариантами подключения. | Зазор с фланга и поведение разворота могут влиять не только на подсчет клавиш. |
| Сменные ступицы должны быть взаимозаменяемыми. | Согласование согласованных допусков на сопряжение и репрезентативных проверок сборки. | Одна пара вал-ступица, выбранная вручную, не может обеспечить взаимозаменяемость. |
The руководство по выбору вала двигателяохватывает более широкий выбор функций привода. Для принятия этого решения проводите сравнение на уровне сборки: вал, шпонка или шпонки, ступица, фиксатор и необходимый доступ для обслуживания.
Утвердите геометрию и поведение сборки отдельно.
В процессе изготовления двухшпоночных пазов Guansho используется интегрированная токарно-фрезерная обработка с ЧПУ с контролем ширины, глубины и положения паза. На заводе представлены двумерные проекторы и другое прецизионное инспекционное оборудование. В плане проверки по-прежнему необходимо указать, какие исходные данные и метод применимы к каждому требованию.

Отчет с размерами может показать, что детали соответствуют чертежам. Функциональные проверки позволяют определить, обеспечивают ли выбранные чертежи требуемое поведение в сборе. Ни одна запись не должна заменять другую.
- Определите, входят ли обе клавиши в одну ступицу, и отметьте фактическую длину перекрытия.
- Запишите ширину, глубину и взаимное расположение пазов вала и ступицы с указанием основных размеров и состояния материала.
- Договоритесь о чеке на рассадку и контакте. Проверка маркировки контактов может помочь обнаружить зацепление, но сама по себе она не дает количественной оценки распределения крутящего момента.
- Определите любой функциональный тест в прямом и обратном направлении, включая приложенную нагрузку, допустимое относительное движение и способ измерения движения.
- Для взаимозаменяемых поставок выберите план проверки сборки, который отражает допустимые варианты сопряжения, а не только одну подходящую пару.
- Отдельное утверждение первого изделия от плана проверки производственной партии.
Используйте нашРуководство по отчету об осмотре вала двигателяуказать записи. Для получения предложения отправьте секцию ступицы с чертежом вала. Это позволяет нам выбрать именно то соединение, которое вам нужно, вместо того, чтобы указывать две изолированные канавки.
Часто задаваемые вопросы
Удваивают ли двойные шпоночные пазы крутящий момент?
Добавление второго шпоночного паза не приводит к автоматическому удвоению. Шпонки могут выдерживать неодинаковую нагрузку, а вал и ступица все равно нуждаются в проверке прочности. Оцените все соединение по его геометрии, материалам, посадке и эксплуатационным характеристикам.
Являются ли два паза в разных положениях вала соединением с двойной шпонкой?
Не обязательно. Если слоты обслуживают отдельные концентраторы, каждый из них принадлежит отдельному соединению. Распределение нагрузки с двумя клавишами применяется, когда обе клавиши задействуют одну и ту же ступицу и передают крутящий момент через один и тот же интерфейс.
Какой угол Гуаньшо указывает между противоположными шпоночными пазами?
Продукт Guansho с двумя пазами имеет угол 180°±0,5°. Сопряженная ступица требует скоординированных угловых требований; значение вала само по себе не доказывает одновременный контакт и не определяет зазор в сборе.
Определяет ли глубина шпоночного паза посадку ключа?
Глубина влияет на ключевую проекцию и доступное взаимодействие, но не определяет посадку в целом. Совместно просмотрите ширину и глубину паза вала, основные размеры, геометрию паза ступицы, верхний зазор и требования к рабочей поверхности.
Что необходимо предоставить для расчета стоимости вала с двойной шпонкой?
Отправьте чертеж вала и сечение ответной ступицы, основные размеры, требования к материалам и термообработке, крутящий момент в обоих направлениях, пределы сборки и требования к проверке. Определите, требуется ли взаимозаменяемость со сменными ступицами.