Правильный диаметр шейки не гарантирует, что подшипник будет плотно прилегать к своей посадочной поверхности. Угол между этими двумя поверхностями и размеры, ведущие к следующему уступу, заслуживают отдельного рассмотрения.
Когда узел не достигает заплечика, уменьшение диаметра вала является дорогостоящим первым шагом. Возможно, отверстие уже подходит правильно. Угловой зазор, заусенец или неправильный осевой размер могут привести к проблеме сборки, которую не решит еще один проход через шейку.
При просмотре чертежей мы предпочитаем сначала определить предполагаемые контактные поверхности. Мы хотим знать, где должно располагаться кольцо подшипника, что удерживает его с другой стороны и какие поверхности должны оставаться чистыми. Затем мы сможем обсудить, как обрабатывать и проверять деталь.
Начните с кольца, которое должно касаться плеча.
Заплечик на валу обычно фиксирует внутреннее кольцо подшипника. Его диаметр должен обеспечивать достаточную поддержку, не касаясь частей, которые должны оставаться свободными. Пределы абатмента, установленные производителем подшипника, помогают определить этот диапазон. Более высокое плечо не является автоматически улучшением.
Также покажите порядок хранения. Плечо прекращает движение к лицу; само по себе оно не ограничивает движение от этого лица. В зависимости от конструкции другой компонент, гайка, фиксирующий элемент или указанная посадка могут обеспечивать противоположное крепление. Держите это решение на видном месте на сборочном чертеже.
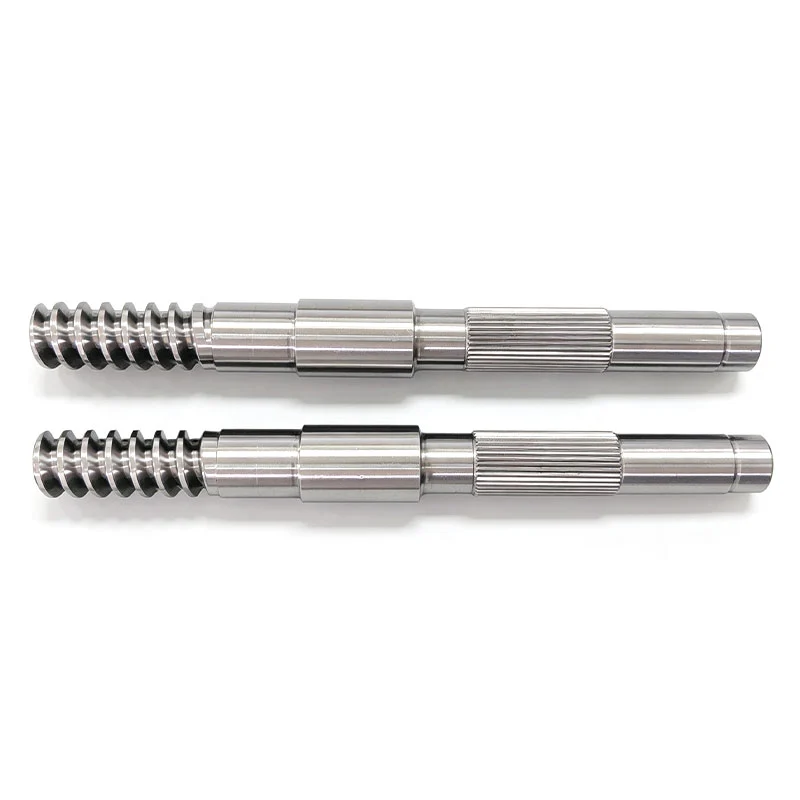
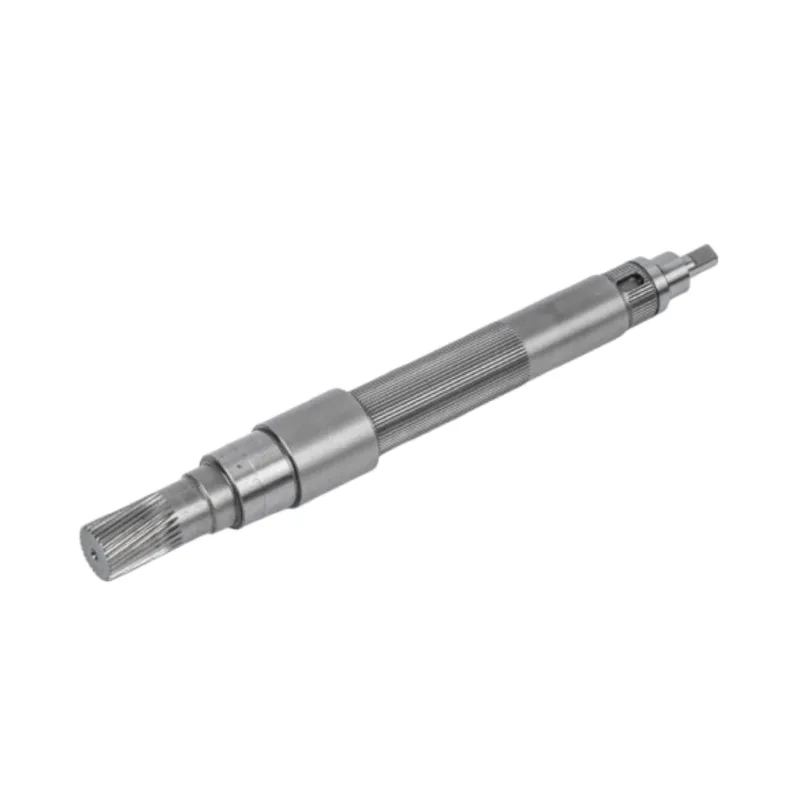
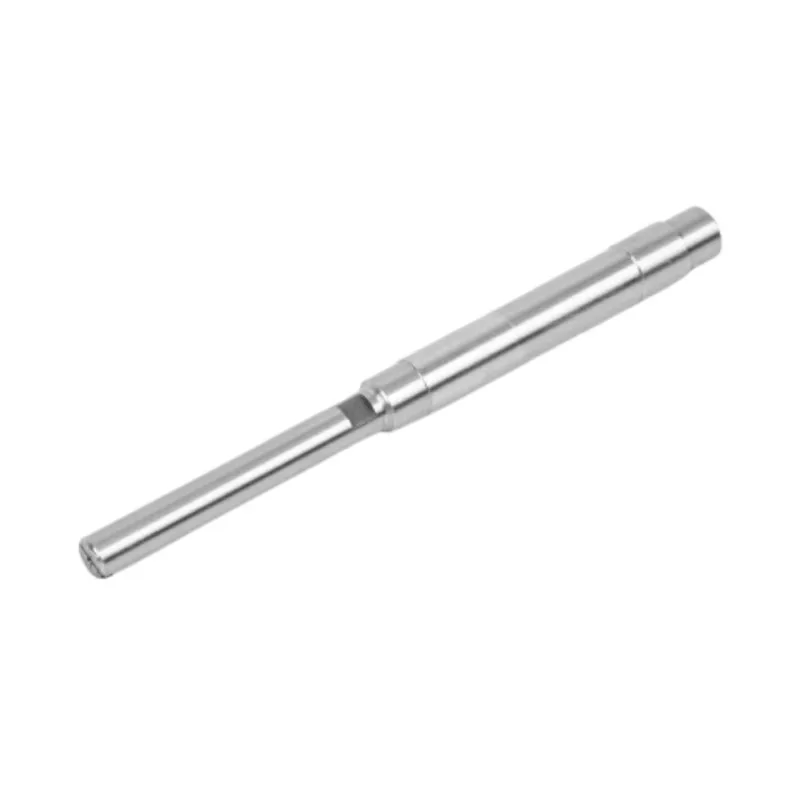
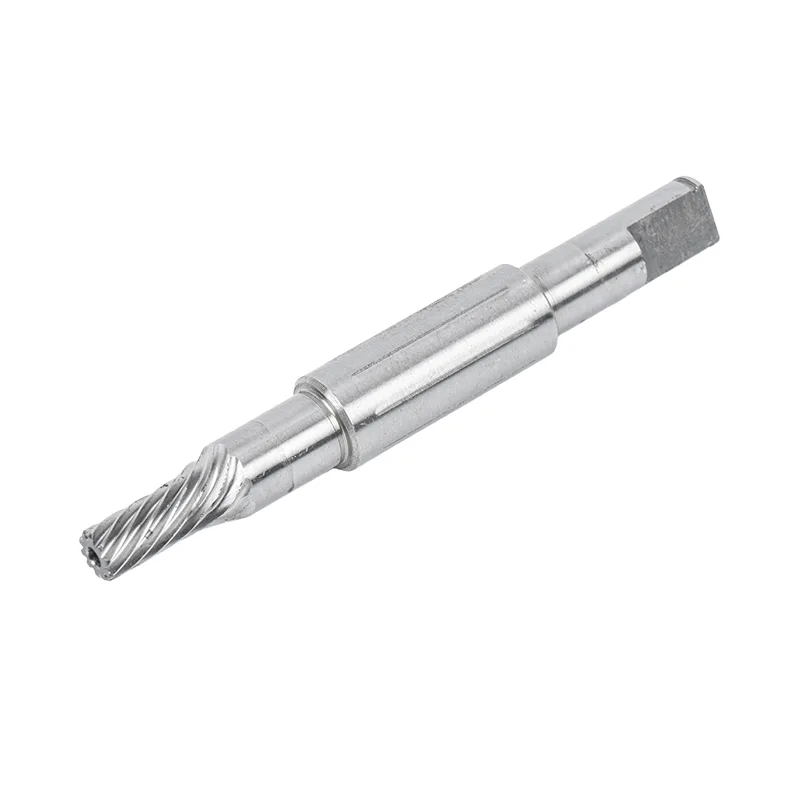
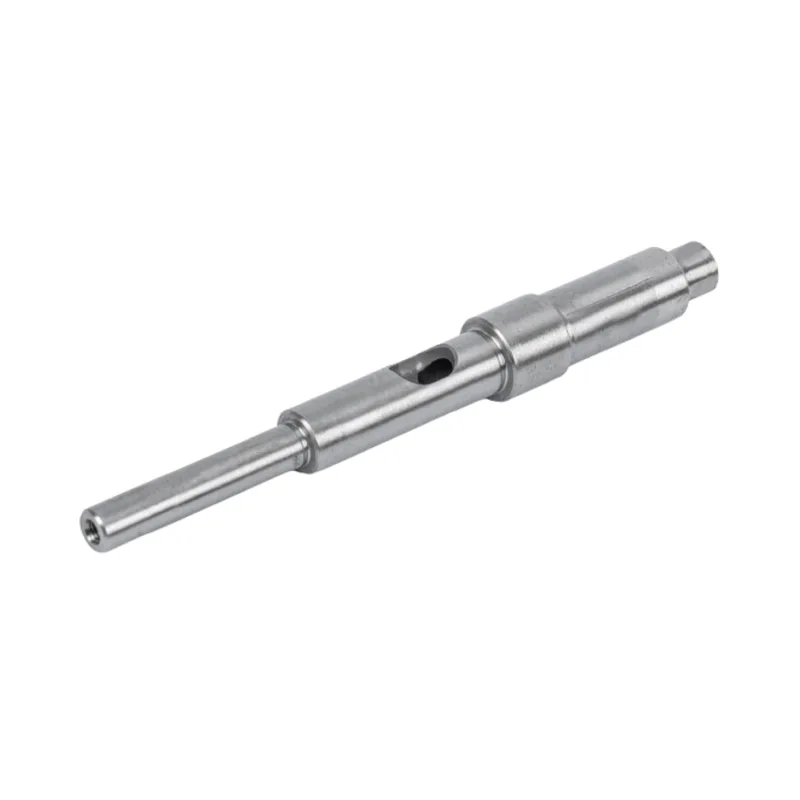
The диапазон вала ступенчатого двигателявключает одноступенчатые и двухступенчатые конструкции. При выборе между ними следует учитывать количество и расположение функциональных интерфейсов. Добавление ступеньки, потому что она выглядит как удобный упор, также добавляет поверхность и размер для изготовления.
Полезная галтель также должна оставлять место для опорного угла.
Радиус перехода занимает пространство, где шейка встречается с плечом. Если оно войдет в угловую оболочку кольца подшипника, кольцо может коснуться радиуса до того, как его боковая поверхность достигнет заплечика. Узел может выглядеть почти усаженным, в то время как предполагаемая установочная поверхность все еще не нагружена.
Используйте точное обозначение подшипника и рекомендуемые размеры галтели и заплечиков вала. Не делайте вывод о допустимом радиусе вала по закругленному углу изображения в каталоге. Размер фаски подшипника и максимально допустимое скругление вала — это разные записи на чертеже.
Гуаньшоспецификация двухступенчатого валауказан настраиваемый радиус перехода от R0,5 до R2 мм. Этот диапазон описывает доступную геометрию вала. Запрещается использовать какой-либо радиус в этом диапазоне с каким-либо направлением.
Выбирайте между совместимым радиусом и проверенным рельефом.
Для сопоставимой геометрии уступа более крупный плавный переход обычно снижает концентрацию локальных напряжений. Вот почему простое усиление угла заслуживает пересмотра нагрузки. Подрез может обеспечить зазор при обработке и посадке, но он удаляет материал и создает собственную локальную геометрию.
Если валу требуется больший радиус, чем допускает подшипниковый узел, возможно, стоит рассмотреть использование проставки со снятой нагрузкой или другой конструкции. Любая добавленная прокладка также изменяет осевые размеры. Проектировщик вала должен проанализировать конечную прочность и сборку, а не рассматривать проставку как бесплатное исправление.
Отдельный диаметр, ориентация плеча и осевое расположение
Официальные страницы продукта дают полезную отправную точку, но элементы управления описывают разные вещи. Сохраняйте их имена и указания при передаче их в запрос предложений.
| Опубликованная спецификация продукта | Что он контролирует | Что еще нужно определить |
|---|---|---|
| Диаметр рабочего вала одноступенчатого: g6/h6 | Выбранная зона допуска диаметра вала | Какая зона применяется, номинальный размер и ответное отверстие. Это не универсальная рекомендация по установке подшипника. |
| Перпендикулярность плеча за один шаг: ≤0,02 мм | Ориентация торца ступени | Базовая база и фактическая контролируемая грань |
| Ширина двухступенчатого одинарного шага: от 3 до 8 мм, допуск ±0,02 мм. | Индивидуальная ширина осевого шага | Расстояние сборки, которое имеет значение, и его полный набор допусков |
| Радиальное биение двухступенчатой шейки: ≤0,02 мм. | Биение поверхности журнала | Установка исходной точки и место измерения; это не значение осевого торцевого биения |
| Двухступенчатое переходное скругление: от R0,5 до R2 мм, настраиваемое. | Предлагаемая геометрия угла | Совместимость с ответной частью и вариантом нагрузки |
Источники:одноэтапные спецификации продуктаи двухэтапную таблицу продуктов, указанную выше. Таблицы прокручиваются горизонтально на маленьких экранах.
Для установочного выступа ориентация торца и осевое положение являются отдельными требованиями. Лицо может располагаться на правильном расстоянии вдоль вала и при этом быть наклоненным относительно намеченной оси. Он также может быть перпендикулярным, но в неправильном осевом положении. Проверка диаметра не дает ответа ни на один вопрос.
Две приемлемые ширины шага могут привести к неприемлемому итоговому результату.
Чертеж с несколькими короткими, связанными в цепочку размерами может скрыть расстояние, используемое сборкой. Если проставка или установленный компонент охватывает два из этих размеров, его зазор зависит от их суммы.
Обработанная осевая стопка с явными предположениями
Предположим, что два последовательных осевых размера чертежа, от A до B и от B до C, составляют каждый по 6,00 ± 0,02 мм. Номинал 6 мм носит иллюстративный характер; ±0,02 мм — это индивидуальный допуск на ширину шага, указанный для двухступенчатого продукта Guanshuo. Это не является автоматически допуском комбинированного расстояния A-C.
Lпеременного тока= ЛАБ+ Лдо нашей эры
Минимум: 5,98 + 5,98 = 11,96 мм.
Максимум: 6,02 + 6,02 = 12,04 мм.
Наихудшее общее значение составляет 12,00 ± 0,04 мм. Теперь предположим, что независимо указанный комплект сопряжений охватывает это расстояние и имеет размеры 11,96 ± 0,01 мм. Определим результирующий геометрический зазор как G = L.переменного токаминус длина стека сопряжений.
| Состояние | Расчет | Зазор G |
|---|---|---|
| Номинальный | 12.00 − 11.96 | 0,04 мм |
| Минимальный зазор | 11,96 − 11,97 | −0,01 мм |
| Максимальный зазор | 12.04 − 11.95 | 0,09 мм |
Разрешенные размеры могут создавать геометрические помехи вместо положительного зазора, предусмотренного номинальными значениями. Это арифметический пример наихудшего случая, а не прогноз распределения партии или расчет предварительного натяга подшипника. Он предполагает, что крайние размеры могут возникать одновременно, и исключает температурную и упругую деформацию.
Если функциональным требованием является соединение A-to-C, установите на этом расстоянии подходящий элемент управления и спланируйте, как его обеспечить. Замена связанных размеров прямыми размерами может прояснить требования, но сама по себе не улучшает процесс. Избегайте противоречивых повторяющихся допусков; определите любые справочные размеры, используя используемые правила рисования.
Мы предпочли бы обсудить допустимый зазор в сборе перед выставлением цены, чем обнаружить при утверждении образца, что покупатель предполагал ±0,02 мм по всей детали. Это другое требование: ±0,02 мм для каждой из двух ширин.
Покажите, где инструменту разрешено завершить работу
Одноступенчатый процесс Guansho позволяет обрабатывать внешний диаметр, поверхность ступени и фаски за один зажим. Продукт также поддерживает дополнительную прецизионную шлифовку внешней поверхности. Для этих операций необходима совместимая геометрия плеча.
На чертеже отличают входную фаску от галтели уступа. Входная фаска помогает компоненту установиться на вал; это не разрешает столкновение в дальнем конце журнала. Если процесс требует зазора для шлифования рядом с установочной поверхностью, определите разрешенный рельеф вместо того, чтобы оставлять общее примечание «облом кромки», чтобы покрыть эту область.
Рельеф должен иметь согласованную ширину, глубину и форму перехода. Он должен оставить достаточно материала и полезную длину шейки для утвержденной конструкции. Не допускайте, чтобы неуказанная канавка стала способом поставщика сделать две несовместимые в противном случае поверхности пригодными для механической обработки.
Если требуется термообработка, согласуйте, какие диаметры и грани будут впоследствии подвергнуты окончательной отделке.прецизионный процесс обработки валовобъясняет, почему окончательное измельчение следует за термообработкой на соответствующем маршруте. Соотношение плеч и шейки следует проверять в готовом состоянии, а не в соответствии с предыдущими настройками токарной обработки.
Если подшипник не садится, сохраните доказательства.
Не стоит сразу полировать журнал или стачивать плечо. Сначала запишите, где сборка прекращается, и осмотрите предполагаемую область контакта. Изменение детали перед ее измерением может устранить проблему, которая отличает проблему диаметра от проблемы угла или осевого расположения.
| Наблюдение | Полезная проверка | Решение, которое он поддерживает |
|---|---|---|
| Кольцо останавливается близко к плечу. | Сравните профиль перехода вала с ответным уголком; проверьте на наличие заусенцев или мусора | Прежде чем изменять посадку, определите, могут ли предполагаемые поверхности соприкасаться. |
| Кольцо не достигает своего осевого положения, несмотря на четкие углы. | Измерьте функциональное положение плеча и фактическую длину сопрягаемых компонентов. | Отделите проблему осевого стека от препятствия в посадке |
| Контакт варьируется вокруг плеча | Проверьте геометрию и чистоту торца относительно согласованной базы. | Определите проблему с лицом или настройкой, а не называйте ее выходом журнала |
| Отдельные размеры соблюдены, но зазор при сборке не соблюден. | Рассчитайте и измерьте полный функциональный стек | Просмотрите пределы приемлемости чертежа для всех компонентов. |
Эти наблюдения являются подсказками для расследования, а не диагнозами, основанными только на внешнем виде. Для проверки определите точку отсчета журнала, проверяемое плечо и настройку инструмента. НашРуководство по отчету по контролю качества вала двигателяобъясняет, как связать сообщаемое значение с требованиями чертежа.
Что нам нужно для просмотра чертежа ступенчатого вала
- Монтажный разрез и точное обозначение подшипника или сопряженного компонента с соответствующими размерами сопряжения.
- Материал вала, окончательное состояние, рабочие нагрузки и места, критичные к усталости.
- Журнал подходит, находя лица и данные, используемые для их связи.
- Радиус перехода или рельеф, включая его допустимые пределы.
- Функциональные осевые расстояния, требуемый зазор или предварительный натяг, а также соответствующие допуски сопрягаемых деталей.
- Окончательные требования к поверхности, метод проверки и любые обнаруженные проблемы с посадкой.
Отправьте сопряженную деталь с чертежом вала. Это дает нам основу для анализа поворота, планирования финишного маршрута и согласования того, что должен продемонстрировать первый образец. Для более широкого выбора формы вала и характеристик привода используйтеруководство по выбору вала двигателя.
Часто задаваемые вопросы
Какой радиус скругления должен использоваться на валу ступенчатого двигателя?
Выберите радиус исходя из требований к нагрузке вала и допустимого угла изгиба сопряженного компонента. Компания Guanshuo предлагает настраиваемые переходы от R0,5 до R2 мм для своего двухступенчатого вала, но этот ассортимент продукции не является универсальной спецификацией зазора подшипника.
Устраняет ли плечо необходимость в осевой фиксации?
Плечо ограничивает движение к лицу. Сборка по-прежнему нуждается в соответствующих средствах фиксации в противоположном направлении, где этого требует приложение. Покажите всю систему крепления, а не предполагайте, что только плечо фиксирует деталь в обоих направлениях.
Применяется ли допуск ширины шага ±0,02 мм к общей длине шага?
Не автоматически. Если каждая из двух последовательных ширин контролируется с точностью до ±0,02 мм, их сумма может варьироваться на ±0,04 мм в пакете наихудшего случая. Более строгий функциональный комплекс требует собственного согласованного контроля размеров и производства.
Следует ли устранить проблему с посадкой подшипника путем уменьшения диаметра вала?
Только после проверки определяется диаметр или посадка как причина. Столкновение галтели, заусенец, погрешность торцевой поверхности или неправильный набор осей могут помешать правильной посадке, даже если размер шейки является приемлемым.