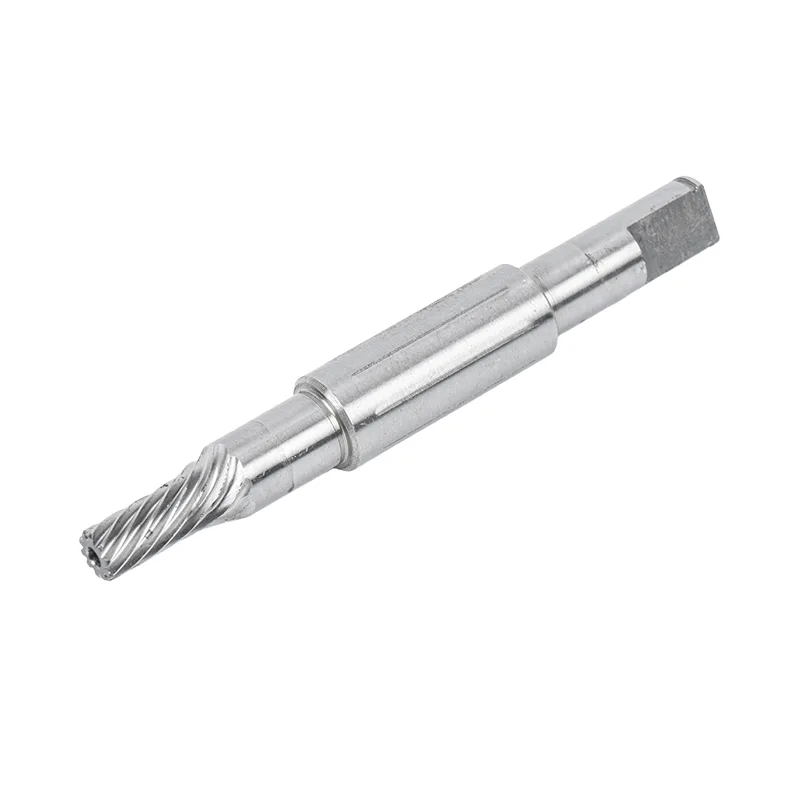
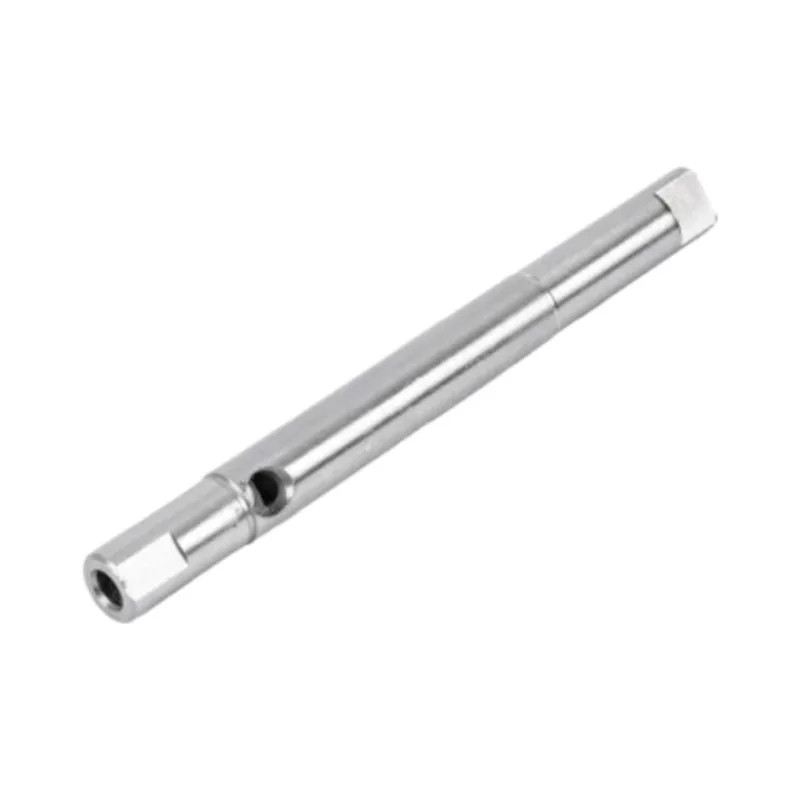
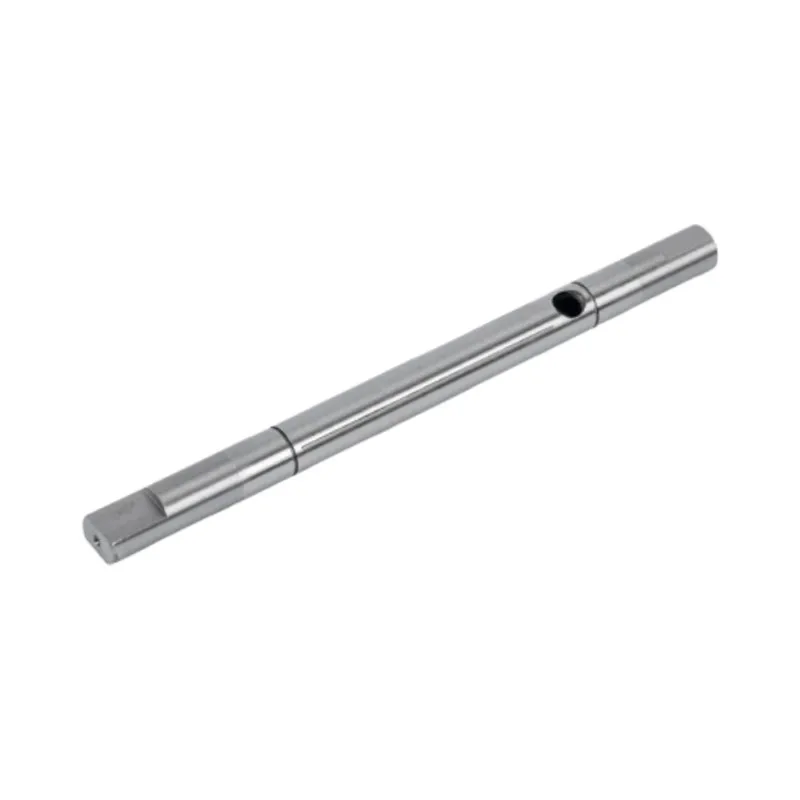
Быстрый ответПрецизионная обработка вала превращает стальной стержень в готовый вал двигателя посредством шести этапов: проверка материала, токарная и фрезерная обработка с ЧПУ, шлицевая или зубчатая нарезка, термообработка, прецизионное шлифование и окончательный контроль. Шлифование всегда происходит после закалки, поскольку термообработка смещает металл. Именно эта последовательность обеспечивает допуск от IT5 до IT6, прямолинейность в пределах 0,01 мм и чистоту поверхности Ra≤0,4 мкм на готовом валу.
Готовыйвал двигателявыглядит просто. Яркий стальной стержень, несколько ступенек, возможно, замочный проход. За этим внешним видом скрывается маршрут из шести машин, двух отделов и набора решений, которые должны приниматься в правильном порядке. При неправильном заказе вал окажется в металлоломе. В этой статье мы проходим по станции Guanshuo Precision, станцию за станцией, и объясняем, какой вклад каждая из них вносит в готовую деталь.
Каждый вал следует одной и той же магистрали. Простые валы пропускают одну или две станции. Закаленные шлицевые валы используют все шесть.
| # | Станция | Что он устанавливает |
|---|---|---|
| 1 | Входной контроль материалов | Сорт, химический состав и состояние бруска |
| 2 | Токарно-фрезерная обработка с ЧПУ | Диаметры, шаги, резьба, шпоночные канавки |
| 3 | Зубофрезерная и шлицевая резка | Шлиц и зубья шестерни |
| 4 | Термическая обработка | Твердость, прочность, усталостная долговечность |
| 5 | Круглое и бесцентровое шлифование. | Окончательный размер, округлость, отделка |
| 6 | Окончательная проверка | Доказательство того, что деталь соответствует чертежу |
Вал начинается с прутка. Прежде чем сделать одиночный разрез, пруток сверяют с чертежом. Марка, сертификат мельницы, диаметр и состояние поверхности проверяются.
Эта станция выглядит как бумажная бумажка, но она предотвращает самые дорогостоящие неисправности. Если в цех попадает не тот сорт, этого никто не замечает до тех пор, пока термическая обработка не достигнет твердости. К тому времени часы обработки уже потрачены. Guanshuo изготавливает валы из углеродистой стали 45#, легированной стали 40Cr и 4140, цементируемой стали 20CrMnTi и нержавеющей стали 304 или 316L, поэтому здесь возникает реальная опасность, связанная с путаницей в сортах.
Здесь вал приобретает форму. Пруток обтачивается до его грубого диаметра, ступени вырезаются, а в ходе фрезерования добавляются шпоночные канавки, лыски и поперечные отверстия.
Важная деталь — сколько настроек потребуется. Каждый раз, когда деталь разжимается и повторно зажимается, между элементами возникает небольшая ошибка. Токарно-фрезерные станки выполняют токарную и фрезерную обработку за один зажим, поэтому шпоночный паз остается верным диаметру, на котором он расположен. В Гуаншо есть 3 комбинированных токарно-фрезерных станка и 2 обрабатывающих центра, а также около 60 станков с ЧПУ общего назначения, поэтому сложные валы можно фрезеровать на одном станке, а более простые валы можно обрабатывать в других местах.
Здесь машинисты оставляют на шейках шлифовальную массу, обычно несколько десятых миллиметра. Слишком мало, и шлифовка не сможет устранить деформацию, вызванную закалкой. Слишком много, и шлифовка займет больше времени и нагреет деталь. Судить об этом припуске — одно из тихих умений шахтной мастерской.

Валы, которые проходят через зубья, а не через шпонку, поступают в цех червячной обработки. Червячная фреза режет шлицевую или зубчатую форму, когда вал вращается синхронно с фрезой. Для этой работы Гуаньшо использует 6 зубофрезерных станков.
Точность шлицев измеряется погрешностью деления, которая показывает, насколько равномерно зубья расположены вокруг вала. Неровные зубы означают, что некоторые зубы несут большую нагрузку, чем другие, и эти зубы выходят из строя первыми. Допуски выдержанышлицевые валыотражать форму:
| Сплайновая форма | Ошибка деления | Характер |
|---|---|---|
| Эвольвента | от ≤0,015 до 0,03 мм | Самоцентрирующееся, большое корневое скругление, лучшая усталостная прочность. |
| Прямоугольный | ≤0,02 мм | Сильный при ударе и смещенной от центра нагрузке |
| Треугольный | от 0,01 до 0,02 мм | Мелкие зубья, самоцентрирующиеся, для более легких нагрузок. |
Боковые поверхности зубьев с эвольвентными шлицами обработаны до Ra от 0,8 до 1,6 мкм, при этом симметрия шлицев выдерживается до 0,02 мм. Эта поверхность имеет значение, потому что боковые поверхности слегка скользят под нагрузкой, а неровные боковые поверхности изнашиваются и изнашиваются. Канал корня зуба обрезается до размеров R0,3–R0,8, что распределяет напряжение в корне, а не концентрирует его. Корневые скругления — это места, где трескаются шлицевые зубы, поэтому этот радиус является усталостным признаком, а не косметическим.
Механическая обработка придает валу его форму. Термическая обработка придает ему прочность. Деталь подвергается закалке и отпуску для повышения прочности сердцевины или индукционной закалке, когда твердой должна быть только поверхность.
Какой маршрут зависит от обязанности. Вал, который должен противостоять усталости при изгибе по всему сечению, подвергается сквозной закалке. Вал, для которого требуется прочная опорная шейка поверх прочного сердечника, подвергается индукционной закалке только на этой шейке. Цементируемые марки, такие как 20CrMnTi, цементируются, в результате чего на мягком амортизирующем сердечнике образуется твердая оболочка. Типичная твердость готовой продукции составляет от 42 до 48 HRC, а валы шпиндельного класса - от 60 до 65 HRC.
Шлифование – это процесс, при котором вал становится прецизионной деталью. Все, что было до этого, — подготовка. В Гуаншо имеется 26 цилиндрических шлифовальных станков с ЧПУ и 6 высокоточных бесцентровых шлифовальных станков, что является крупнейшим единым блоком оборудования на заводе.
Вал удерживается между центрами и шлифуется по одному диаметру за раз. Поскольку он вращается вокруг собственных центральных отверстий, каждая шейка оказывается концентричной относительно другой. Это метод для ступенчатых валов, седел подшипников и всего, где диаметры должны соответствовать друг другу.
Вал опирается на лезвие между шлифовальным и регулирующим кругом, вообще без центров. Детали подаются непрерывно. Он быстрый и отлично удерживает один постоянный диаметр на длинном тонком валу без отклонения детали. Это метод для простогогладкие валыв объеме.
| Круглое шлифование | Бесцентровое шлифование | |
|---|---|---|
| Часть проведена | Между центрами | На лезвии, без поддержки |
| Лучшее в | Соосность между диаметрами | Стабильность размера по длине |
| Костюмы | Ступенчатые и многодиаметровые валы | Длинные гладкие валы, большой объем |
| Пропускная способность | Медленнее, по частям | Быстрая, непрерывная подача |
Большинство валов используют оба. Бесцентровое шлифование позволяет быстро довести размер гладкого корпуса до нужного размера, а затем цилиндрическое шлифование завершает критические шейки. Вместе они обеспечивают точность от IT5 до IT6, прямолинейность в пределах 0,01 мм и Ra≤0,4 мкм. При ультрачистовом проходе поверхность может достигать Ra 0,2 мкм.

Охлаждающая жидкость здесь не является деталью. Сухая или плохо направленная струя охлаждающей жидкости приводит к нагреву поверхности, что может сжечь слой грунта и оставить незаметными для глаза слабые места. Операторы следят за состоянием правки колес и потоком охлаждающей жидкости так же внимательно, как и за показаниями размеров.
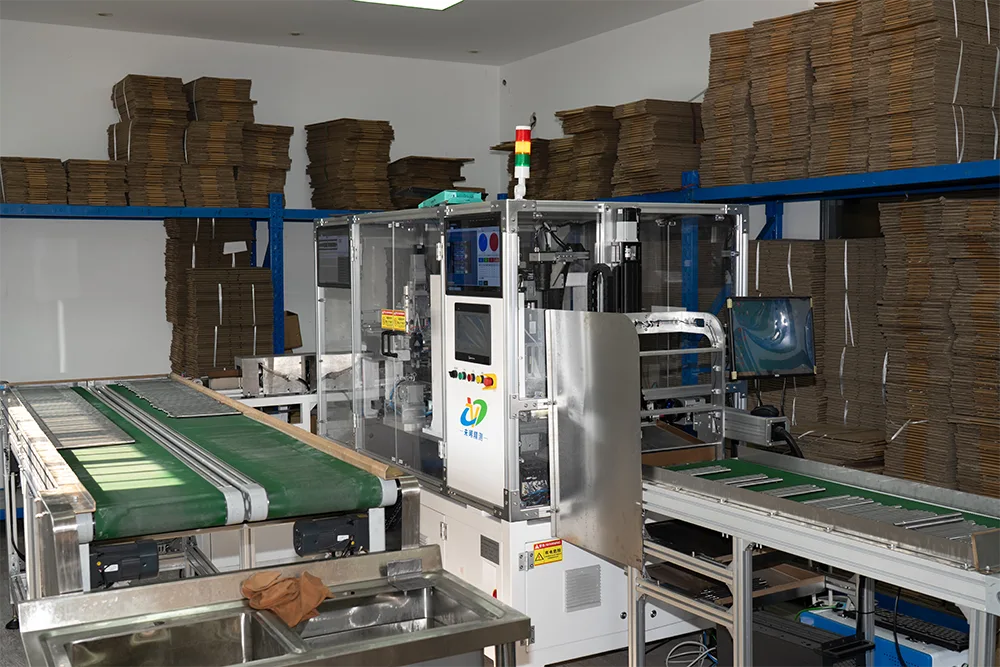
Вал не готов, когда он выходит из шлифовального станка. Оно закончено, когда оно измерено. В Гуаншо работают 6 человек в отделе качества и комната со специальными инструментами.
| Инструмент | Что он проверяет |
|---|---|
| Цилиндрический датчик | Округлость, цилиндричность, биение |
| Калибр чистоты поверхности | Ра на журналах и лицах печатей |
| Двумерный проектор | Профили, шпоночные пазы, фаски, радиусы |
| Центр измерения зубчатых колес | Точность шлицев и зубьев шестерни |
| Твердомер | Результат термообработки |
| Автоматический оптический контроль | Высокоскоростной размерный скрининг по объему |
Прибор для оптического контроля имеет решающее значение в производстве. Ручное измерение образцов партии. Оптический контроль непрерывно проверяет детали, поэтому смещение обнаруживается в процессе его возникновения, а не после упаковки поддона в коробку.
Единственное и самое важное правило при изготовлении валов заключается в том, что после закалки следует шлифовка. Когда-то это звучит очевидно, но в этом заключается разница между валом, который сохраняет допуск в эксплуатации, и валом, который этого не делает.
Закалка нагревает сталь и быстро охлаждает ее. Металл меняет структуру, и деталь движется. Вал, доведенный до окончательного размера до закалки, выйдет из печи с нарушением допуска, некруглой формы и часто погнутый. Никакая забота на ранних станциях не может предотвратить этого. Шлифование после закалки устраняет искажения и устанавливает истинную конечную геометрию.
Некоторые поставщики пропускают шлифовку после закалки, чтобы сэкономить средства. Детали приемлемо измеряются при комнатной температуре на выборке, но затем вызывают шум подшипников и преждевременный износ в полевых условиях. Это одна из причин напрямую спросить поставщика о его технологическом маршруте, а не только о цене.
Подсчеты машин – это не маркетинг. Они расскажут вам, чем на самом деле управляет магазин.
Цеху, где есть токарные станки, но нет шлифовальных станков, приходится выносить критический этап наружу. Цех, где есть шлифовальные станки, но нет червячной обработки, заключает субподряд на каждый шлицевой вал. Каждая передача увеличивает время выполнения, стоимость и место для размытия ответственности. Гуаньшо продолжает токарную, фрезерную, зубофрезерную, термообработку, шлифовку и проверку под одной крышей, поэтому полный маршрут может быть указан как одна цена и одна дата поставки.
Завод работает таким образом с 2016 года. Он работает по стандарту ISO9001, имеет 11 патентов на технологии и признан высокотехнологичным предприятием национального уровня со штатом более 50 человек, включая специальную команду инженеров и специалистов по качеству. Валы этого маршрута используются в тяговых двигателях транспортных средств на новой энергии, в промышленной автоматизации и робототехнике, прецизионных инструментах, медицинских приборах и высококачественной бытовой технике.
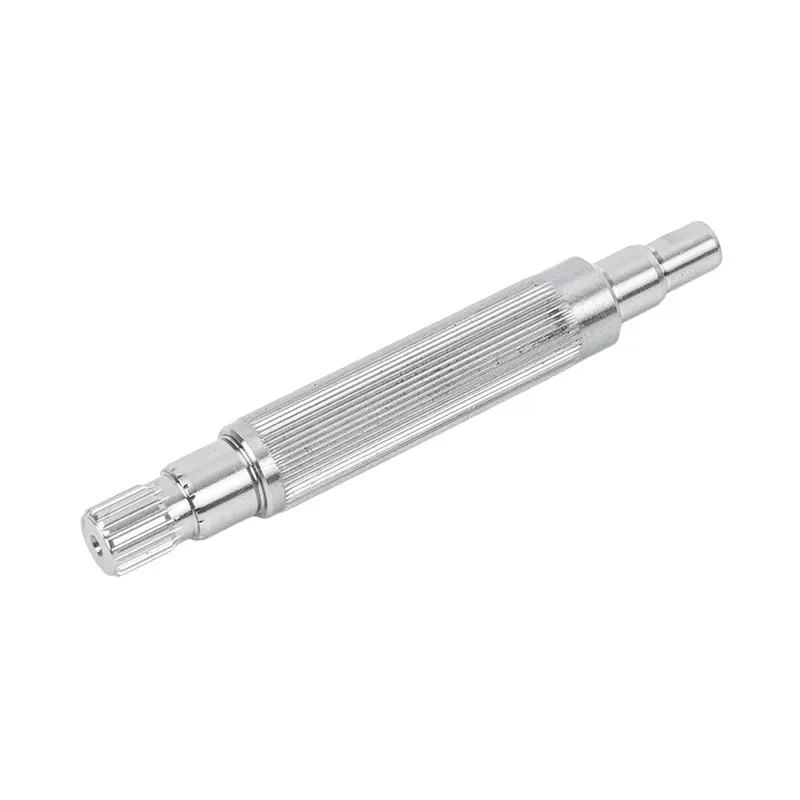
 Прецизионный шлифованный гладкий вал
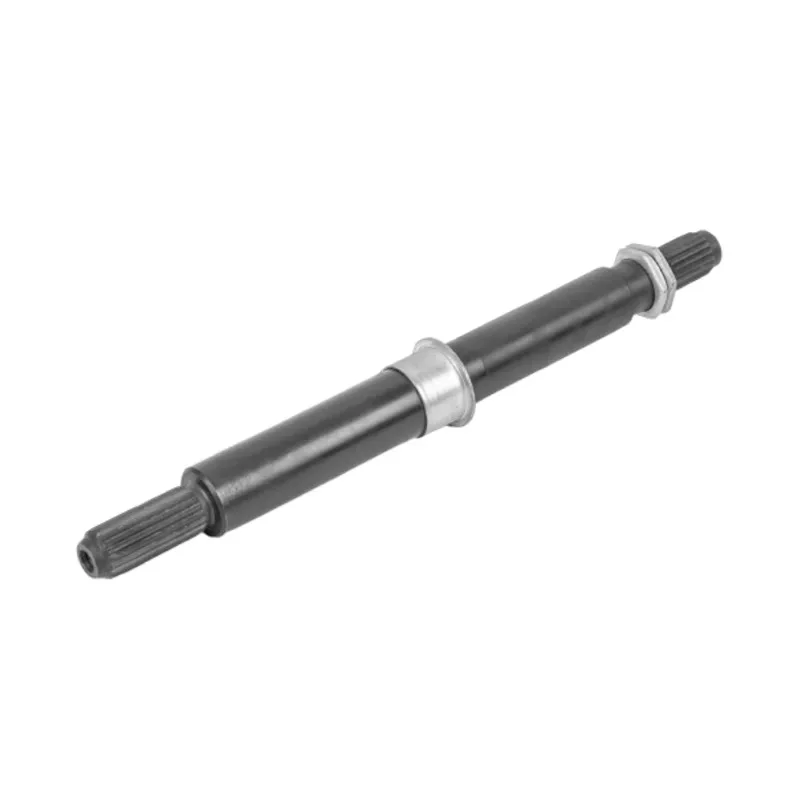
 Вал одношагового двигателя
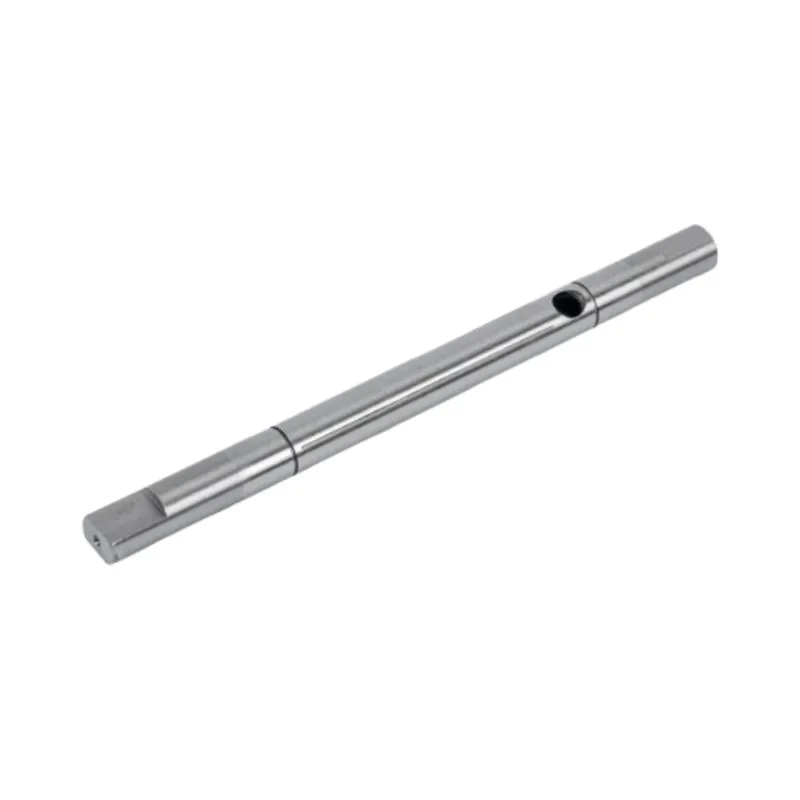
 Вал двигателя с несколькими шпонками
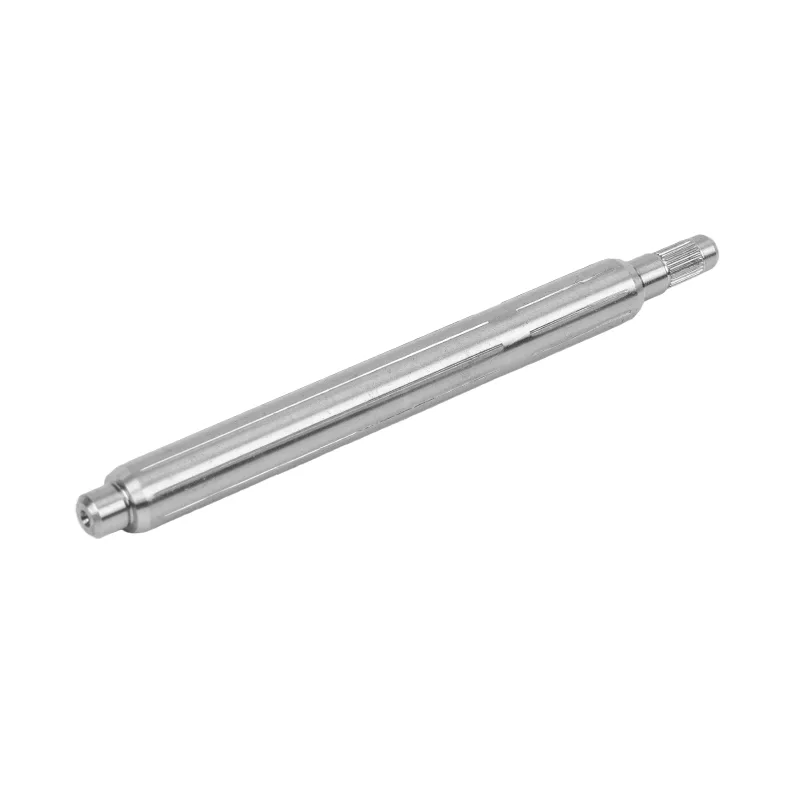
 Полый вал двигателя
Отправьте свой чертеж или образец в компанию Guanshuo Precision. Весь маршрут проходит внутри компании: от проверки прутков, зубофрезерной обработки, термообработки и прецизионного шлифования до окончательного отчета об измерениях.
Запросить цену Или свяжитесь с командой постраница контактов.