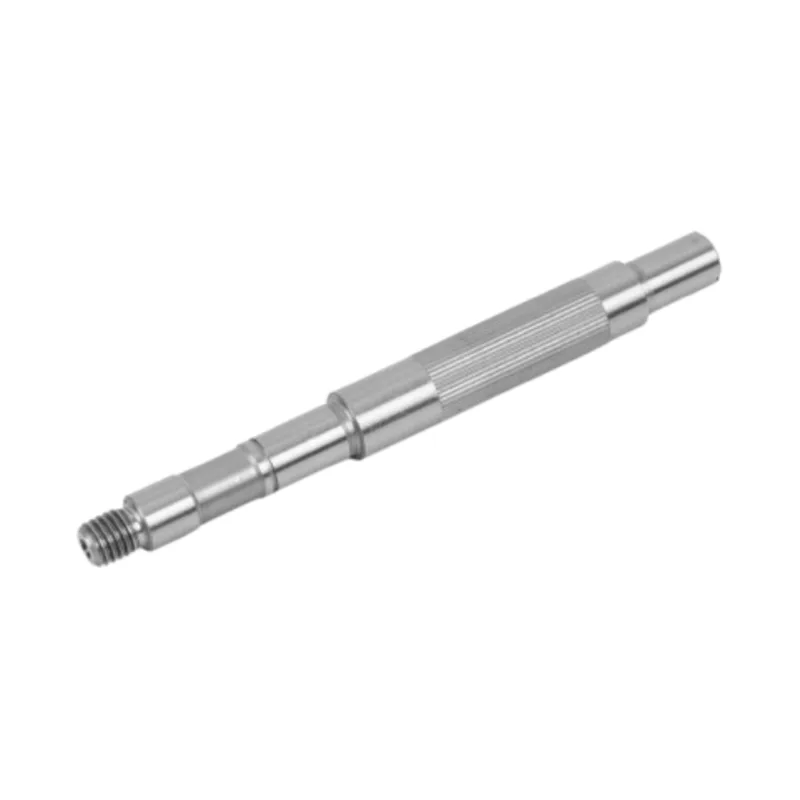
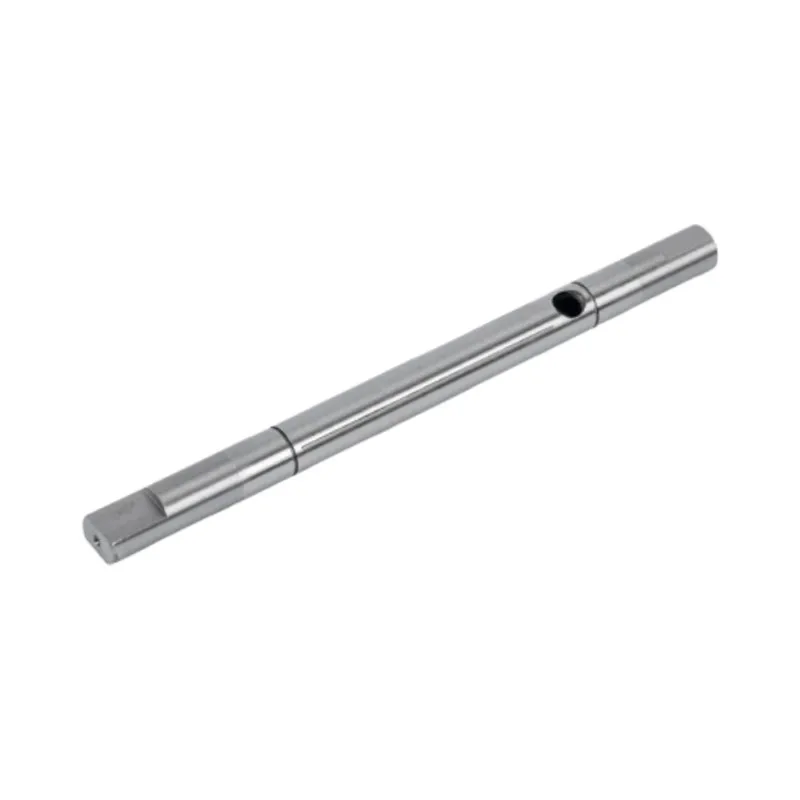
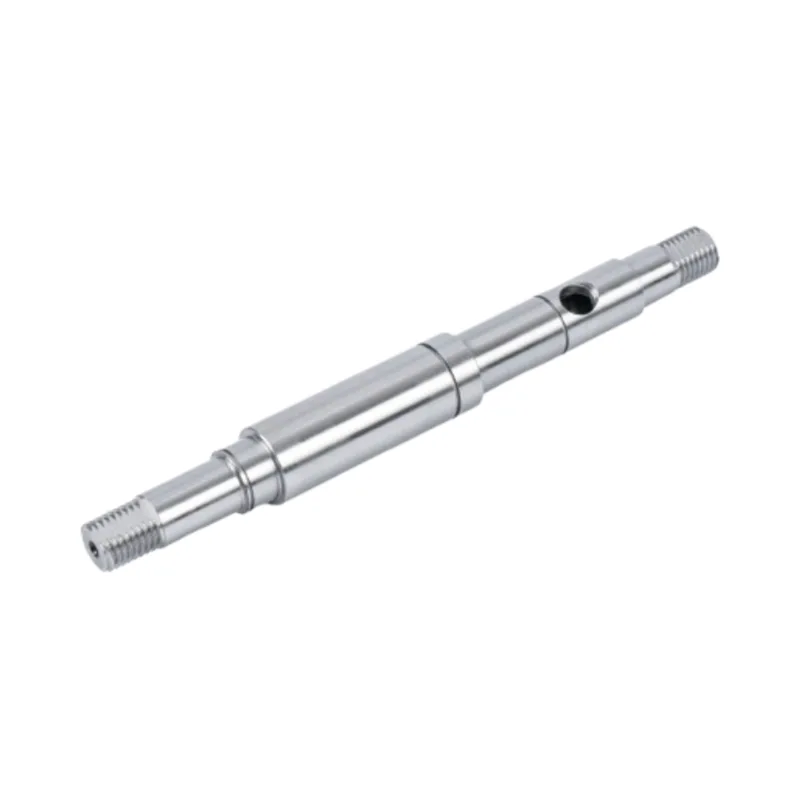
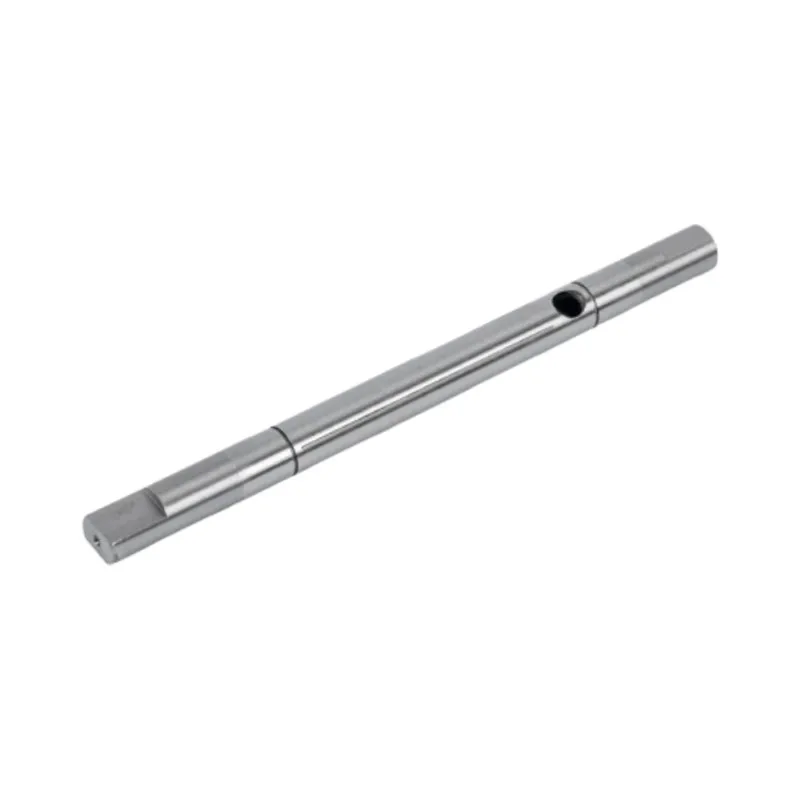
1. Металлургическая основа гладкого вала двигателя из нержавеющей стали.
Работа любой системы с приводом от двигателя начинается с вращающегося элемента, передающего крутящий момент от ротора к нагрузке. АГладкий вал двигателя из нержавеющей сталиэто не просто цилиндрический стержень; это прецизионный компонент, металлургические свойства которого напрямую влияют на эффективность, долговечность и точность позиционирования. Нержавеющая сталь, как семейство материалов, предлагает исключительный баланс механической прочности, коррозионной стойкости и обрабатываемости — качеств, которые необходимы для валов, работающих как в чистых помещениях, так и в жестких промышленных условиях.
Выбор подходящей марки нержавеющей стали для вала двигателя зависит от конкретных условий эксплуатации. Аустенитные марки, такие как 304 и 316, обеспечивают исключительную коррозионную стойкость и широко используются в пищевой промышленности, медицинском оборудовании и морском судоходстве. С другой стороны, мартенситные марки, такие как 420 и 440C, обладают более высокой твердостью и износостойкостью, что делает их пригодными для применения в условиях высоких нагрузок или высоких скоростей, где долговечность поверхности имеет первостепенное значение. Микроструктура этих сплавов — будь то гранецентрированная кубическая (FCC) для аустенитных или объемноцентрированная тетрагональная (BCT) для мартенситных — определяет их реакцию на термическую обработку, холодную обработку и механическую обработку.
Помимо основного сплава, гладкий вал двигателя из нержавеющей стали обеспечивает свое функциональное превосходство благодаря контролируемой обработке, которая улучшает зернистую структуру и устраняет внутренние напряжения. Вакуумная дегазация и электрошлаковый переплав (ЭШП) — это передовые методы рафинирования, позволяющие уменьшить количество неметаллических включений, в результате чего сталь становится более чистой и имеет повышенную усталостную прочность. Для валов, подвергающихся циклическим нагрузкам, например, в серводвигателях или роботизированных приводах, такая металлургическая чистота напрямую приводит к увеличению срока службы и предсказуемости отказов.
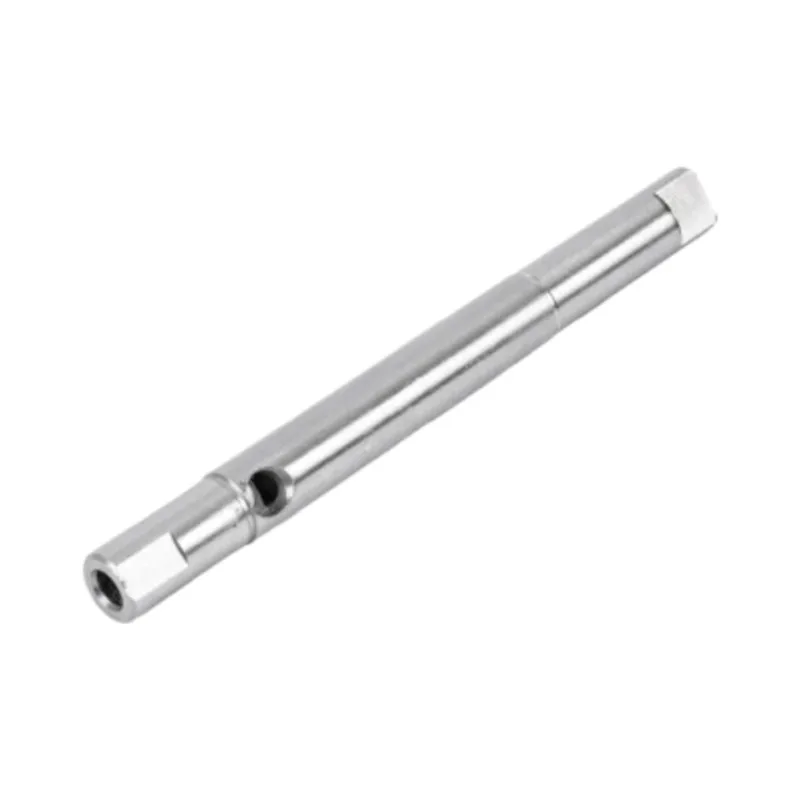
2. Производственные процессы, обеспечивающие настоящую плавность
Путь от необработанного прутка из нержавеющей стали до готового вала двигателя включает в себя последовательность операций точной обработки, каждая из которых способствует окончательной точности размеров и качеству поверхности. Достижение по-настоящему гладкой поверхности вала двигателя — это не одноэтапный процесс; это требует скоординированного подхода, который начинается с подготовки материала и завершается чистовой отделкой.
2.1 Токарная обработка с ЧПУ и прецизионное шлифование
Токарная обработка с помощью компьютерного числового управления (ЧПУ) является основной операцией формования валов двигателей. На этом этапе необработанный пруток вращается относительно неподвижного режущего инструмента для получения базовой цилиндрической формы, включая любые ступенчатые диаметры, уступы или резьбовые концы. Современные токарные станки с ЧПУ, оснащенные приводным инструментом, могут выполнять несколько операций за один установ, уменьшая ошибки биения и обеспечивая концентричность между различными секциями вала. Типичные допуски на токарную обработку варьируются от ±0,05 мм до ±0,01 мм, в зависимости от возможностей станка и сложности геометрии детали.
После токарной обработки цилиндрическое шлифование доводит диаметр вала до его окончательного размера, одновременно улучшая качество поверхности. В шлифовальных операциях используются абразивные круги с контролируемым размером зерна для удаления микроскопических количеств материала, достигая значений шероховатости поверхности всего Ra 0,2 мкм или выше. Для сверхточных применений, например, в оборудовании для производства полупроводников или в аэрокосмических приводах, за шлифовкой может следовать притирка или суперфинишная обработка для достижения Ra 0,04 мкм.
2.2 Бесцентровое шлифование для обеспечения постоянной круглости
Бесцентровое шлифование — это специализированный метод, особенно хорошо подходящий для длинных тонких валов, где традиционное межцентровое шлифование может привести к ошибкам отклонения. В этом процессе заготовка поддерживается лезвием рабочего упора и регулировочным кругом, а шлифовальный круг удаляет материал с наружного диаметра. Отсутствие центральных отверстий устраняет распространенный источник геометрических ошибок, а метод непрерывной сквозной подачи обеспечивает крупносерийное производство с исключительной повторяемостью. Бесцентровое шлифование часто является предпочтительной чистовой операцией дляГладкий вал двигателя из нержавеющей сталипроизводства, поскольку он обеспечивает как жесткие диаметральные допуски, так и превосходную целостность поверхности.
3. Чистота поверхности и допуски на размеры.
Термин «гладкий» в контексте вала двигателя включает в себя два различных, но взаимосвязанных атрибута: шероховатость поверхности и постоянство размеров. Шероховатость поверхности, обычно выражаемая количественно как Ra (средняя арифметическая шероховатость), влияет на трение, износ и способность сохранять смазочные пленки. Более гладкая поверхность уменьшает трение между валом и его сопрягаемыми компонентами, такими как подшипники, уплотнения или шестерни, тем самым повышая механический КПД и снижая выделение тепла.
С другой стороны, допуски на размеры определяют, насколько точно вал помещается в корпус и насколько последовательно он передает движение. Для валов высокопроизводительных двигателей диаметральные допуски обычно указываются класса h6 или h7, что для вала диаметром 20 мм соответствует допускам примерно ±0,013 мм и ±0,021 мм соответственно. В критически важных приложениях допуски могут быть ужесточены до ±0,005 мм или даже ±0,002 мм, что требует не только современного обрабатывающего оборудования, но и строгого контроля температуры во время производства и измерений.
В таблице ниже приведены типичные характеристики качества поверхности и допусков валов двигателей из нержавеющей стали для различных категорий применения:
| Категория приложения | Шероховатость поверхности (Ra) | Допуск на диаметр | Типичная оценка |
|---|---|---|---|
| Дженерал Индастриал Моторс | Ra 0,8–1,6 мкм | ±0,05 мм | 304 / 316 |
| Прецизионные сервоприводы и робототехника | Ra 0,2–0,4 мкм | ±0,01 мм | 420/440С |
| Медицинская и полупроводниковая промышленность | Ra 0,04 – 0,1 мкм | ±0,005 мм | 316Л/17-4ПХ |
| Автомобильная и аэрокосмическая промышленность | Ra 0,2 – 0,6 мкм | ±0,015 мм | Пользовательские сплавы |
Стоит отметить, что качество поверхности и допуск не являются независимыми параметрами. Для достижения исключительно гладкой поверхности часто требуется несколько чистовых проходов, каждый из которых может незначительно изменить окончательный диаметр. Поэтому стратегии управления процессами, такие как внутрипроцессное измерение и адаптивная обратная связь, необходимы для баланса этих двух важнейших атрибутов качества.
4. Области применения гладкого вала двигателя из нержавеющей стали
УниверсальностьГладкий вал двигателя из нержавеющей сталиотражается в его широком распространении в различных отраслях. Каждое применение предъявляет уникальные требования к характеристикам вала, что приводит к необходимости индивидуального выбора материалов и производственных процессов.
Вробототехника и автоматизацияВалы двигателей являются неотъемлемой частью шарнирных приводов, линейных ступеней и исполнительных механизмов. Здесь упор делается на низкое трение, высокую точность позиционирования и минимальный люфт. Валы из нержавеющей стали со шлифованными и полированными поверхностями обеспечивают плавное и повторяемое движение, а также противостоят износу в результате непрерывной работы.
The медицинское устройствоВ этом секторе необходимы не только точные, но и биосовместимые и стерилизуемые стержни. Хирургическая робототехника, диагностическое оборудование и системы доставки лекарств — все они используют валы из нержавеющей стали, которые выдерживают автоклавирование и химическую очистку без разрушения. Гладкая поверхность также предотвращает адгезию бактерий, что является критическим фактором в стерильных условиях.
Вавтомобильные системыВалы двигателей из нержавеющей стали используются в электроусилителях рулевого управления, приводах дроссельной заслонки и двигателях вентиляторов системы охлаждения. Эти компоненты должны выдерживать экстремальные температуры, вибрацию и воздействие дорожных солей и жидкостей. Коррозионная стойкость нержавеющей стали в сочетании с ее усталостной прочностью делает ее предпочтительным материалом для установки под капотом и на шасси.
Другие известные приложения включают в себяпроизводство полупроводниковоборудование, где необходимы сверхчистые и не содержащие твердых частиц валы;пищевая промышленностьмашинное оборудование, где гигиена и устойчивость к коррозии имеют первостепенное значение; иморскойсистемы, где воздействие соленой воды требует высочайшего уровня защиты от коррозии.
5. Классы материалов и коррозионная стойкость
Выбор правильной марки нержавеющей стали для вала двигателя — это решение, которое влияет не только на производительность, но также на технологичность и стоимость. Наиболее часто используемые оценки делятся на три категории:
- Нержавеющая сталь 304— Рабочая лошадка семейства нержавеющей стали, обеспечивающая отличную коррозионную стойкость, хорошую формуемость и простоту обработки. Подходит для валов общего назначения в мягких условиях.
- Нержавеющая сталь 316— Усилено молибденом для превосходной устойчивости к хлоридам и кислым средам. Предпочтительно для морского, химического и медицинского применения.
- Нержавеющая сталь 420/440C— Мартенситные марки, поддающиеся термообработке до высокой твердости (до 58–60 HRC). Идеально подходит для валов, от которых требуется износостойкость и высокая несущая способность.
Помимо стандартных марок, специальные сплавы, такие как 17-4PH (дисперсионно-твердеющие) и дуплексные нержавеющие стали, предлагают сочетание прочности и коррозионной стойкости, не имеющее себе равных по сравнению с обычными марками. Эти материалы часто используются в аэрокосмической, нефтегазовой и других отраслях с высокими требованиями, где отказ компонентов невозможен.
Коррозионная стойкость зависит не только от состава сплава; Состояние поверхности также играет важную роль. Гладкая полированная поверхность уменьшает площадь поверхности, доступную для коррозионного воздействия, и устраняет щели, в которых могут накапливаться коррозионные агенты. Пассивация — химическая обработка, которая удаляет свободное железо с поверхности — еще больше усиливает пассивный оксидный слой, который придает нержавеющей стали коррозионно-стойкие свойства.
6. Проектные соображения по интеграции вала
Интеграция гладкого вала двигателя из нержавеющей стали в полную механическую систему требует пристального внимания к нескольким параметрам конструкции. К ним относятся:
- Диаметр и длина вала— Определяется требованиями к крутящему моменту, критической скоростью и доступным пространством. Для тонких валов могут потребоваться промежуточные опоры для предотвращения прогиба.
- Конечные конфигурации— Концы валов могут быть гладкими, резьбовыми, шпоночными или шлицевыми в зависимости от способа передачи крутящего момента. Каждая конфигурация предъявляет различные требования к обработке и допускам.
- Выбор подшипников— Выбор подшипников (шариковых, роликовых или втулки) влияет на требования к чистоте поверхности вала и стратегию смазки. Более качественная обработка поверхности снижает трение в подшипниках и продлевает срок их службы.
- Уплотнительные устройства— Для валов, которые проходят через корпуса или работают во влажной среде, уплотнения должны быть совместимы с поверхностью вала, чтобы предотвратить утечки и загрязнения.
Проектировщикам также следует учитывать характеристики теплового расширения нержавеющей стали по сравнению с другими материалами сборки. Хотя нержавеющая сталь имеет коэффициент теплового расширения, аналогичный коэффициенту теплового расширения углеродистой стали, различия могут стать существенными в условиях высоких температур, потенциально влияя на предварительный натяг подшипников и соосность вала.
7. Обеспечение качества и протоколы тестирования.
Чтобы гарантировать, что каждый гладкий вал двигателя из нержавеющей стали соответствует установленным требованиям, требуется комплексная система обеспечения качества. Эта структура обычно включает входную проверку материалов, внутрипроизводственный контроль и окончательные приемочные испытания.
Проверка материаланачинается с химического анализа для подтверждения состава сплава, за которым следуют механические испытания для проверки прочности на разрыв, предела текучести и твердости. В критически важных случаях можно использовать ультразвуковой или вихретоковый контроль для обнаружения подповерхностных дефектов, таких как трещины или включения.
Внутрипроизводственный контрольосновывается на измерениях размеров на каждом этапе обработки. Координатно-измерительные машины (КИМ) и лазерные микрометры обеспечивают высокоточные данные о диаметре, круглости, прямолинейности и концентричности. Шероховатость поверхности измеряется профилометрами, щупом или оптическими методами в зависимости от требуемого разрешения.
Окончательное приемочное тестированиечасто включает функциональное испытание на биение, при котором вал вращается с рабочей скоростью, при этом контролируются вибрация и биение. Это испытание подтверждает, что динамические характеристики вала, включая баланс и жесткость, находятся в допустимых пределах. Для валов, предназначенных для высокоскоростных применений, можно выполнить динамическую балансировку, чтобы минимизировать силы дисбаланса.
8. Часто задаваемые вопросы
Для общепромышленного применения распространена шероховатость поверхности Ra 0,8–1,6 мкм. Для прецизионных сервоприводов и робототехники обычно требуется Ra 0,2–0,4 мкм, тогда как для сверхточных приложений в медицинском или полупроводниковом оборудовании может потребоваться Ra 0,04–0,1 мкм.
Для агрессивных сред, таких как морская или химическая обработка, рекомендуется нержавеющая сталь 316 из-за содержания в ней молибдена, который повышает устойчивость к хлоридам и кислым средам. Для еще большей коррозионной стойкости можно рассмотреть использование дуплексных нержавеющих сталей или супераустенитных марок.
Бесцентровое шлифование удерживает заготовку на лезвии рабочей опоры без использования центральных отверстий, что делает его идеальным для длинных и тонких валов. Он обеспечивает высокую производительность и постоянную округлость. При круглом шлифовании используются центры или патроны для удержания заготовки, и оно лучше подходит для валов со сложными характеристиками или ступенчатыми диаметрами.
Стандартные допуски обычно составляют ±0,05 мм для общего применения. Прецизионная обработка может достигать ±0,01 мм, а при усовершенствованной шлифовке и притирке возможны допуски до ±0,005 мм или даже ±0,002 мм.
Качество поверхности влияет на трение, износ, удержание смазки и эффективность уплотнения. Более гладкая поверхность уменьшает трение между валом и подшипниками или уплотнениями, повышая эффективность и продлевая срок службы компонентов. Это также сводит к минимуму риск концентрации напряжений и возникновения усталостных трещин.
Нужен высокоточныйГладкий вал двигателя из нержавеющей сталис учетом ваших точных требований?
Гуаньшообъединяет десятилетия опыта в области механической обработки с передовыми системами качества для создания эффективных решений для валов.
Связаться с намиОбсудите требования вашего проекта с нашей командой инженеров.